3Dプリンター用フィラメントを選ぶとき、「PLAとPETGは何が違うの?」「初心者はどちらから使えばいい?」と迷ってしまいますよね。
見た目は似ていても、造形のしやすさや完成品の丈夫さ、向いている使い方には違いがあります。
はじめての1本なら扱いやすいPLAが選ばれやすい一方で、日常的に使う部品や力がかかるものには、PETGが向く場面もあります。
この記事では、PLAとPETGの基本的な違いから作りたいものに合わせた選び方、PETGへ切り替える際の設定や保管のポイントまで、初心者の方にもわかりやすくご紹介します。
「まずは失敗しにくい素材を選びたい」という方は、ぜひ自分が作りたいものを思い浮かべながら読み進めてみてくださいね。
この記事でわかること
- PLAとPETGの造形のしやすさ・硬さ・粘り強さの違い
- 小物や試作品、実用部品など用途に合わせた素材の選び方
- PETGを使う前に確認したい3Dプリンターの対応温度と仕様
- PETGの糸引きや張り付き、吸湿を抑えるための調整・保管方法
初心者の最初の1本にはPLA、丈夫な実用品にはPETGが選びやすい
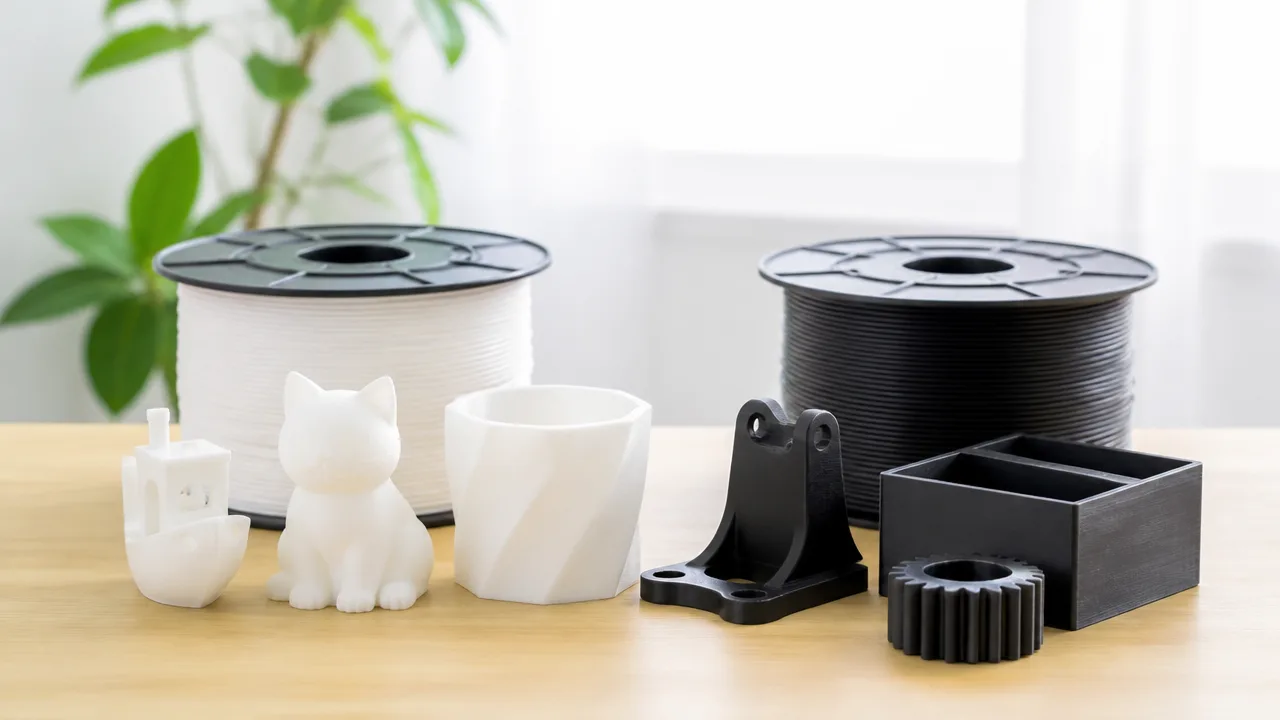
3Dプリンターを初めて使うなら、まずはPLAフィラメントを選ぶと、造形の流れをつかみやすいです。
強度や粘り強さをより重視したい作品を作る段階になったら、PETGフィラメントを候補に入れると選びやすくなります。
最初からどちらか一方だけが優れているわけではなく、今の経験量と、完成品に何を求めるかで選ぶことが大切です。
PLAは造形しやすく初期設定にも慣れやすい
PLAは、3Dプリンター用フィラメントのなかでも扱いやすい素材として知られており、初めての1本に向いています。
造形中の状態を確認しながら調整を覚えやすいため、3Dプリンターの基本的な操作に慣れたい人にも便利です。
最初のうちは、作品をきれいに仕上げることだけでなく、フィラメントのセット方法や造形開始までの手順を落ち着いて覚えることが重要になります。
その点でPLAは、初心者が「まず1つ完成させる」経験を積みやすい選択肢です。
-
3Dプリンターを購入したばかりで、基本操作から覚えたい人。
-
最初は失敗を気にしすぎず、さまざまな形を試してみたい人。
-
フィラメント選びで迷っていて、扱いやすさを優先したい人。
-
造形後の見た目や細かな形状を確認しながら、制作に慣れたい人。
最初にPLAを使うと、造形がうまくいったときも思うようにいかなかったときも、原因を一つずつ考えやすくなります。
いきなり用途を広げようとするより、まずはPLAでプリンターの癖や作業の流れを知るほうが、次の素材選びにもつながります。
「初めてだから何を買えばよいかわからない」ときは、PLAから始めると考えておくと、選択がシンプルです。
PETGは耐久性を重視したい段階で検討する
PETGは、PLAよりも粘り強さや丈夫さを求めたいときに検討しやすいフィラメントです。
完成品に力が加わることを想定したい場合や、割れにくさを意識したい場合には、PETGが合うことがあります。
ただし、初めて3Dプリンターを使う人が、必ずPETGから始めなければならないわけではありません。
まずPLAで基本的な造形を経験してからPETGを試すと、素材が変わったときの仕上がりや扱いの違いを理解しやすくなります。
| 選ぶときの考え方 | 向いているフィラメント |
|---|---|
| 初めての造形で、扱いやすさを優先したい | PLA |
| 3Dプリンターの基本操作を覚えたい | PLA |
| 完成品の粘り強さや丈夫さを意識したい | PETG |
| PLAでの造形に慣れ、次の素材を試したい | PETG |
PETGを選ぶ理由は、単に「上位の素材だから」ではなく、完成品に求める性質がPLAと異なるためです。
そのため、制作したいものがまだ決まっていない段階では、扱いやすいPLAを用意しておくと無駄が少なくなります。
一方で、作りたいものに丈夫さが必要だと感じたら、PETGへ進むという順番でも十分です。
PLAで造形の楽しさと基本を知り、必要になったらPETGを追加するという選び方なら、初心者でも素材選びに迷いにくくなります。
PLAとPETGの主な違いは造形のしやすさと粘り強さ
PLAとPETGの違いは、主に形をきれいに作りやすいか、そして力がかかったときに粘り強く耐えやすいかにあります。
PLAは硬さがあって扱いやすく、PETGはしなやかさがあり、衝撃を受けても割れにくい傾向があります。
ただし、どちらが一方的に優れているわけではなく、完成品に求める性質によって向き不向きが変わります。
| 比べるポイント | PLA | PETG |
|---|---|---|
| 硬さ | 硬く、形を保ちやすい | ほどよくしなやか |
| 粘り強さ | 強い衝撃では割れることがある | 力を受けても粘りやすい |
| 造形中の扱いやすさ | 比較的扱いやすい | 糸引きや張り付きが出ることがある |
| 表面の印象 | さらっとした質感になりやすい | つやが出ることがある |
PLAは硬く形を保ちやすい一方で強い衝撃には注意する
PLAは、造形した直後から形が安定しやすく、細かな部分も表現しやすいフィラメントです。
完成品はかっちりとした硬い手触りになりやすく、置物や模型のように形の見え方を大切にしたいものでは、PLAらしい特徴を感じやすいでしょう。
力を加えてもたわみにくいため、軽く触れた程度では形が変わりにくい点も魅力です。
一方で、硬い素材には、急な衝撃を受けたときに粘らずに割れやすいことがあるという性質があります。
たとえば、薄い部分がある造形物を落としたり、強くひねったりすると、欠けたり割れたりする場合があります。
硬さと粘り強さは同じ意味ではないため、PLAは硬くても、衝撃に強いとは限らないことを覚えておくと安心です。
また、PLAは力が加わる場所の形状や厚みによっても、完成品の丈夫さが変わります。
同じPLAでも、角が鋭い形より丸みのある形のほうが、力が一点に集中しにくいことがあります。
PETGは粘りがあり割れにくいが糸を引きやすい
PETGはPLAよりも粘りがあり、押したり曲げたりしたときに、すぐには破損しにくい傾向があります。
硬さだけで支えるというより、力を受けたときに少したわみながら耐えやすいことがPETGの特徴です。
そのため、完成品を手で持つ機会が多い場合や、多少の力がかかることを想定する場合には、PETGの性質が役立つことがあります。
ただし、PETGは造形中にノズルが移動する際、溶けた樹脂が細い糸のように伸びることがあります。
この糸引きは、穴の周辺や部品同士のすき間などで目立ちやすく、仕上がりの印象に影響することがあります。
また、PETGは表面が少しべたつくように感じられたり、造形面にしっかり密着したりする場合もあります。
こうした特徴は扱いにくさだけを示すものではなく、PETGが持つ粘りや溶け方に関係する性質です。
PLAと比べたときは、PETGのほうがしなやかで粘り強い代わりに、表面をすっきり整えるには工夫が必要になりやすいと捉えるとわかりやすいです。
見た目や手触りは色と製品によっても変わる
PLAとPETGの違いを比べるときは、素材名だけで見た目や触り心地を決めつけないことも大切です。
同じPLAでも、つやのあるもの、落ち着いたつや消しのもの、木目のような質感を目指したものなどがあります。
PETGも、透明感を楽しめるものから、光沢を抑えたものまであり、色によって印象が大きく変わります。
特に透明系のフィラメントは、積層の重なり方や内部の構造が見えやすく、ほかの色とは異なる雰囲気になりやすいです。
また、黒・白・グレーのような定番色は表面の細かな凹凸が目立ちにくい場合がある一方で、光沢の強い色では積層模様が見えやすいこともあります。
手触りについても、PLAは乾いたようにさらっと感じられることがあり、PETGはなめらかで少しつやを感じる仕上がりになることがあります。
とはいえ、これは一般的な傾向であり、顔料や添加物、製品ごとの配合によって差が出ます。
素材の種類だけでなく、フィラメントごとの色見本や作例も確認すると、完成後のイメージをつかみやすくなります。
強度や耐熱性はメーカーの配合や造形条件にも左右される
PLAは弱く、PETGは必ず強いというように、素材名だけで完成品の性能を判断することはできません。
フィラメントにはメーカーごとの配合の違いがあり、同じ種類でも硬さ、粘り、表面の仕上がりに差が出ることがあります。
たとえば、PLAには粘り強さを意識した配合のものがあり、PETGにも表面の美しさや扱いやすさを考えた製品があります。
さらに、完成品の丈夫さは、内部をどの程度詰めて造形したか、層がどの向きに重なっているか、壁の厚みをどうしたかによっても変わります。
層と層のつながり方によっては、同じ形でも力が加わる方向に差が出ることがあります。
耐熱性についても、一般にはPETGのほうがPLAより高めとされますが、実際にどの程度の環境で使えるかは製品ごとの仕様確認が必要です。
素材の一般的な特徴は選ぶための目安として考え、最終的にはフィラメントの説明や造形したい形に合わせて判断するとよいでしょう。
小物や試作品にはPLA、実用部品にはPETGが向いている
飾るための小物や形を確かめる試作品なら、扱いやすいPLAが選びやすいです。
一方で、何度も手で触るケースや、曲げる・留めるといった力がかかる部品には、PETGを検討すると安心です。
完成品をどこでどのように使うかをイメージして、見た目を優先するのか、日常で使う丈夫さを重視するのかで選び分けてみましょう。
| 作りたいもの | 選びやすい素材 | 選ぶ理由の目安 |
|---|---|---|
| フィギュア・模型・飾り | PLA | 細かな形を出しやすく、表面も整えやすい |
| サイズ確認用の試作品 | PLA | 短時間で形を確認したい場面に向く |
| 収納ケース・工具まわりの部品 | PETG | 日常的な取り扱いや軽い衝撃を想定しやすい |
| 留め具・フック・カバー | PETG | 力が加わる用途では粘り強さを活かしやすい |
フィギュアや模型、室内用の小物はPLAで作りやすい
フィギュア、模型、卓上の飾り、文房具用の小物入れなど、主に室内で飾ったり軽く使ったりするものには、PLAがよく選ばれます。
PLAは細部を表現したい造形とも相性を考えやすく、初めて作るデザインでも完成形をイメージしながら取り組みやすい素材です。
たとえば、ミニチュアの建物、ゲーム用のコマ、ケーブルをまとめる小さなクリップ、引き出し内の仕切りといった用途では、まずPLAで十分なことも多いでしょう。
「強い力をかけず、主に見た目や形を楽しむもの」なら、PLAから試すと素材選びで迷いにくくなります。
ただし、小物であっても、落下しやすい場所に置くものや、頻繁に曲げ伸ばしするものは、PLAだけで判断せず使い方を確認することが大切です。
寸法確認用の試作品には扱いやすいPLAが便利
部品を作る前にサイズ感や穴の位置、組み立てやすさを確認したいときにも、PLAは便利です。
最初から本番用の素材で作るより、PLAで一度形にしてみると、設計図だけでは気付きにくい干渉や持ちにくさを見つけやすくなります。
たとえば、棚に収まるケースの幅、ねじ穴の位置、机に置いたときの高さ、ふたが開く角度などは、実際に造形して確認すると判断しやすくなります。
試作品では内部を必要以上に詰めず、形の確認に必要な範囲で作る方法もあります。
これにより、材料を使いすぎずに複数回の調整をしやすくなります。
見た目と寸法を確かめる段階はPLA、本格的に使う段階でPETGを検討するという流れにすると、初心者でも進めやすいです。
ケースや留め具など負荷のかかる部品にはPETGを検討する
収納ケース、機器のカバー、フック、留め具、台座など、日常的に手で触れたり、物の重さを受けたりする部品にはPETGが候補になります。
PETGは力が加わったときに粘り強さを活かしやすいため、単に置くだけではない実用品を作りたい場合に検討しやすい素材です。
たとえば、充電器を固定するホルダー、棚に取り付ける小型のフック、持ち運ぶ道具のケース、家具まわりの保護カバーなどでは、使用中の動きを考えてPETGを選ぶ考え方があります。
ただし、部品の形状が細すぎる場合や、一点に大きな力が集中する場合は、PETGであっても破損しにくいとは限りません。
負荷がかかる方向を考え、角を丸くする、厚みを持たせる、支える面を広げるといった形状の工夫も大切です。
素材だけに頼らず、部品の形と使い方をセットで考えることが、実用品を作るときのポイントです。
食品や肌に触れる用途は素材だけでなく製品仕様も確認する
食品を入れる容器や口に触れるもの、長時間肌に触れるものを作りたい場合は、PLAやPETGという素材名だけで用途を判断しないようにしましょう。
フィラメントには着色料や添加物が含まれることがあり、製品ごとに想定される用途や注意事項が異なります。
また、積層して作る3Dプリント品には表面の細かな凹凸が残ることがあり、洗いやすさや衛生的な管理のしやすさも確認が必要です。
食品や肌に触れる用途を考えるなら、フィラメントメーカーが示す製品仕様と注意書きを確認することを優先してください。
判断に迷う場合は、直接触れない外側のカバーや専用の受け皿として使うなど、用途を分ける方法もあります。
屋外や夏の車内ではPETGが比較的向くものの使用環境の確認が必要
屋外で使う小物や夏の車内に置く部品には、PETGのほうがPLAより選びやすい場面があります。
ただし、PETGならどのような暑さや雨、日差しにも対応できるわけではないため、実際に置く場所の温度・日光・荷重をまとめて確認することが大切です。
とくに車内、ベランダ、直射日光が当たる窓際などは想像以上に高温になりやすいため、見た目だけでなく形状の変化にも注意しましょう。
PLAは高温になる場所で変形に注意する
PLAは造形しやすい素材ですが、熱が加わるとやわらかくなりやすい性質があります。
夏の日差しを受ける車内や、屋外の金属製手すりの近く、熱を出す機器の周辺では、反り・ゆがみ・たわみが起きる可能性があります。
たとえば、車内のスマートフォンホルダー、日当たりのよい場所に置くスタンド、窓際の小物入れなどは、PLAでは形を保ちにくくなることがあります。
平らで薄いパーツや、長く伸びた形のパーツは、熱による影響を受けやすい傾向があります。
また、部品そのものが熱くならなくても、上に物を載せた状態で熱が加わると、少しずつたわる場合があります。
一時的に使う飾りや、日陰で使う軽い小物であればPLAでも検討できますが、高温になる可能性がある場所では用途を慎重に見極めましょう。
| 使う場所の例 | PLAを選ぶ際に確認したいこと |
|---|---|
| 夏の車内 | 直射日光が当たる位置に置かないか、物を支える用途ではないか |
| ベランダや庭 | 日中の日差し、雨がかかる範囲、季節をまたいで使う予定があるか |
| 窓際 | ガラス越しの日光が長時間当たらないか |
| 家電の周辺 | 排熱口の近くにならないか、熱気がこもらないか |
PETGも高温や継続的な荷重で変形する場合がある
PETGはPLAより熱の影響を受けにくいとされ、暑い場所で使う部品の候補になりやすい素材です。
そのため、短時間の屋外使用や、日差しを受ける可能性がある実用品では、PETGを選ぶ考え方があります。
ただし、PETGも高温の環境では少しずつ変形することがあります。
とくに重い物を支えるフック、固定したまま荷重がかかる台座、細いアーム状の部品は、暑さと荷重が重なるとたわみやすくなります。
車内で使うスマートフォンホルダーや小型の収納パーツでは、夏場に長時間放置する使い方を想定して、余裕のある厚みや支え方を考えると安心です。
熱への強さだけを基準に素材を決めるのではなく、部品にかかる重さと使用時間も確認しましょう。
- 重い物を載せる場合は、支える面を広くする。
- 細い棒状の部分や薄い板状の部分を避ける。
- 日差しが強い場所では、直射日光を避けられる位置に取り付ける。
- 長期間使う部品は、定期的に反りやたわみがないか見る。
とくに人や大切な物を支える用途では、3Dプリント品だけに負担を集中させない設計が大切です。
落下や破損が気になる場所では、市販の金具などと組み合わせる方法も検討できます。
屋外用途では紫外線や雨への耐性も考慮する
屋外で使う場合は、暑さだけでなく紫外線、雨、湿気、風による負荷も考える必要があります。
PETGは屋外用の小物に使われることがある素材ですが、長い期間にわたって日光や雨にさらすと、表面の状態や強さが変化する可能性があります。
PLAもPETGも、屋外での耐久性はフィラメントの製品仕様や使用条件によって変わります。
色による日差しの受けやすさ、設置場所の向き、雨水がたまりやすい形状なども、使い続けやすさに関わります。
たとえば、植木鉢まわりの目印、屋外収納のラベル、短期間だけ使う飾りなどは、負荷が小さければ検討しやすい用途です。
一方で、常に雨風を受ける固定具や、安全性が求められる部品には、素材の性質だけで判断せず、より用途に合う方法を選びましょう。
屋外で長く使う予定がある場合は、フィラメントメーカーの注意書きと想定用途を確認することが重要です。
まずは目立たない場所で小さく試し、数日から数週間使って表面や形状に変化がないかを見ると、使用環境に合うか判断しやすくなります。
PETGを使う前に3Dプリンターの対応温度と仕様を確認する
PETGを使う前には、3DプリンターがPETGに必要な温度に対応しているか、フィラメント径やビルドプレートの仕様が合っているかを確認することが大切です。
本体とフィラメントの組み合わせが合っていれば、PETGも初心者が扱いやすい素材のひとつになります。
購入後に慌てないよう、プリンター本体の説明書、メーカー公式サイト、使いたいフィラメントのラベルを並べて見ると確認しやすいですよ。
ノズルとベッドが推奨温度に対応しているか確かめる
PETGはPLAよりも高めの温度で造形されることが多いため、まずはノズルとベッドの最高設定温度を確認しましょう。
フィラメントのパッケージには、ノズル温度とベッド温度の目安が記載されていることが一般的です。
その範囲に3Dプリンターが対応しているかを見れば、使用できる可能性を判断しやすくなります。
確認したいのは、普段設定している温度ではなく、本体が安全に設定できる最高温度です。
とくにエントリー向けの機種では、ノズル温度は対応していても、ベッドが加熱できなかったり、設定できる温度に上限があったりする場合があります。
| 確認する場所 | 見る内容 |
|---|---|
| 3Dプリンター本体の仕様 | ノズルの最高温度、ベッドの最高温度、加熱ベッドの有無 |
| フィラメントのラベル | 推奨ノズル温度、推奨ベッド温度、使用上の注意 |
| メーカー公式情報 | PETGへの対応表記、推奨アクセサリー、注意事項 |
本体の温度上限がフィラメントの推奨範囲に近すぎる場合は、長時間の造形に向くかも含めてメーカー情報を確認すると安心です。
温度の数値だけで自己判断せず、機種メーカーがPETG対応としているかも確認しましょう。
ビルドプレートの種類と定着方法を確認する
PETGでは、造形物を載せるビルドプレートの材質や表面処理も確認しておきたいポイントです。
プレートとの組み合わせによっては、造形中の定着が不安定になったり、反対に強く密着しやすくなったりすることがあります。
そのため、プリンターの付属プレートがPETGに使えるか、メーカーの案内を先に見ておくとスムーズです。
たとえば、表面に凹凸のあるプレート、柔軟に曲げられるプレート、ガラス製のプレートなど、機種によって採用されている種類はさまざまです。
同じPETGでも、推奨される定着方法はプレートの種類によって変わります。
- 本体メーカーが案内している対応フィラメントの種類を確認する
- プレート表面に保護シートやコーティングがあるかを見る
- PETG使用時に必要な下地材や保護方法が案内されているか確認する
- 取り外し可能なプレートなら、PETG向けの交換品があるか調べる
ビルドプレートの表面は消耗品でもあるため、傷や汚れの状態も造形の安定感に関わります。
無理に独自の方法を試すより、まずはプリンターとプレートのメーカーが示す使い方を基準にするのがわかりやすいです。
対応するフィラメント径を間違えない
フィラメントを選ぶときは、素材名だけでなく径も必ず確認しましょう。
家庭用3Dプリンターでは1.75mm径が広く使われていますが、すべての機種が同じとは限りません。
本体が対応していない径のフィラメントは、送り出しの安定性に影響することがあります。
フィラメント径は、商品名の近くやパッケージの仕様欄に記載されています。
購入前には、次の3か所を照らし合わせると間違いを減らせます。
- 3Dプリンター本体の対応フィラメント径を見る
- 購入予定のPETGフィラメントの径を見る
- ノズルやフィラメント送り機構を交換している場合は、その部品の仕様も見る
「PETGだから使える」ではなく、「PETGで、なおかつ対応径であること」が必要です。
色違いや同じメーカーのシリーズでも、商品によって径や巻き量が異なることがあるため、注文前に仕様欄まで確認しておくと安心ですね。
価格だけでなくメーカー推奨設定の有無も比べる
PETGフィラメントは価格だけで選ぶのではなく、メーカーが推奨条件をわかりやすく公開しているかも比べてみてください。
初心者の場合は、ノズル温度、ベッド温度、乾燥に関する注意、対応プレートなどの情報がそろっている製品のほうが、準備を進めやすいです。
説明が充実しているフィラメントなら、自分のプリンターの仕様と照らし合わせやすくなります。
| 比べるポイント | 初心者が確認したい内容 |
|---|---|
| 対応温度の案内 | ノズルとベッドの推奨範囲が明記されているか |
| 対応機種の情報 | 一般的な家庭用3Dプリンターでの使用例があるか |
| 保管方法の案内 | 開封後の保管や使用前の扱いについて説明があるか |
| 問い合わせ先 | 困ったときに公式の案内を確認できるか |
最初の1巻は、販売実績や色だけで決めるよりも、必要な情報を確認しやすい製品を選ぶと気持ちよく始められます。
本体の仕様、プレート、フィラメント径、メーカー情報の4点がそろっていれば、PETGを試すための準備はかなり整います。
PLAからPETGへ替えるときは温度と速度、冷却設定を見直す
PLAからPETGへフィラメントを替えるときは、以前の設定をそのまま使わず、ノズル温度・ベッド温度・造形速度・冷却をPETG向けに調整することが大切です。
PETGはPLAと性質が異なるため、まずはフィラメントメーカーの推奨値を基準にして、少しずつ条件を見直すと失敗の原因を切り分けやすくなります。
一度に複数の項目を大きく変えるより、1項目ずつ調整して小さなテスト造形を行うと、自分の3Dプリンターに合う設定を見つけやすいですよ。
| 見直す項目 | PLAからPETGへ替えたときの考え方 |
|---|---|
| ノズル温度 | フィラメントに記載された推奨範囲を基準にする |
| ベッド温度 | 造形物の底面が安定しやすい温度へ調整する |
| 造形速度 | 最初は控えめにして吐出の様子を確認する |
| 冷却ファン | 形状や細部の出方を見ながら強さを調整する |
ノズル温度はフィラメント記載の推奨範囲から調整する
PETGはPLAよりも高めのノズル温度を案内されることが多いため、まずはパッケージやメーカー公式情報にある推奨範囲を確認します。
最初から自己判断で極端な温度にせず、推奨範囲の中央付近から始めると調整しやすいです。
温度が低すぎると、フィラメントが十分になめらかに出ず、積層面が整いにくくなることがあります。
反対に温度を上げすぎると、細かな部分が甘く見えたり、表面の仕上がりが安定しなかったりする場合があります。
吐出が途切れる、表面がざらつくといった様子があれば、推奨範囲内で少しずつ温度を上げて確認してみてください。
表面が必要以上にやわらかく見える場合は、温度を少し下げる方向で試すと変化を比べやすいです。
-
フィラメントの推奨ノズル温度を確認する。
-
まずは推奨範囲の中央付近で小さな造形を行う。
-
仕上がりを見て、数℃ずつ上下させる。
ベッド温度を上げて定着を安定させる
PETGでは、PLAを使っていたときよりもベッド温度を見直すことで、造形開始直後の安定につながることがあります。
特に底面積が広い造形物では、ベッドとの接触状態によって最初の層の仕上がりが変わりやすいです。
ベッド温度もノズル温度と同じく、フィラメントの推奨範囲内で設定してください。
最初の層が均一に置けているかを確認しながら、必要に応じて温度を少しずつ調整します。
なお、温度だけで整えようとするのではなく、ノズルとベッドの距離や最初の層の状態も一緒に見ることがポイントです。
底面の線が極端につぶれて見える場合と、線の間にすき間が見える場合では調整の方向が異なるため、造形開始後の数分を観察してみると安心ですね。
速度を控えめにして吐出状態を確認する
PETGを初めて使うときは、PLAで問題なく造形できていた速度よりも少し控えめに設定し、吐出が安定するかを確認する方法が選びやすいです。
速さを抑えると、ノズルから出た材料が積層位置に収まりやすくなり、設定の合う範囲を探りやすくなります。
とくに最初の層、細い壁、文字や角の多い形状では、急いで速度を上げるよりも、仕上がりを優先したほうが調整しやすいです。
小さな立方体や単純な形を試しに造形して、表面、角、層の重なり方を見比べるとよいでしょう。
-
まずは控えめな速度で小さなテスト造形を行います。
-
吐出や表面が安定していることを確認します。
-
問題がなければ、少しずつ速度を上げて仕上がりを比べます。
速度を上げる場合も、一気に変更せず、設定を戻せるように記録を残しておくと次回の造形が楽になります。
冷却ファンは造形物の形状に合わせて調整する
PETGでは、冷却ファンを常に強く回せばよいとは限らず、造形物の大きさや細部の多さに合わせて調整することが大切です。
大きく単純な形状では冷却を強くしすぎないほうが安定する場合があり、細かな突起や橋のように空中へ伸びる部分では冷却が役立つことがあります。
「全体をきれいにしたい」のか、「細部の形を保ちたい」のかで、ファンの考え方を分けると設定しやすいです。
まずはメーカーの案内やプリンターの標準設定を参考にし、細部が崩れやすいときだけ冷却を少し強める方法がおすすめです。
反対に、層の重なりが安定しにくいと感じたときは、冷却を控えめにした条件も比べてみてください。
ノズル温度、速度、冷却の3つは互いに影響し合うため、設定を1つ変更したら同じ形状で試すことが、PETGの扱いやすい条件を見つける近道になります。
PETGの糸引きや張り付きは設定と造形準備で抑えやすい
PETGで起こりやすい糸引き、サポートの外れにくさ、ベッドへの強い張り付きは、設定を一度に大きく変えず、造形前の準備を整えることで抑えやすくなります。
気になる部分ごとに原因を分けて確認すると、初心者でも調整の順番がわかりやすいですよ。
小さなテスト造形で変化を確認しながら進めると、フィラメントやプリンターに合う条件を見つけやすくなります。
糸引きは温度と引き戻し設定を少しずつ調整する
PETGの糸引きは、ノズルが移動する際に溶けたフィラメントが細く伸びることで起こります。
まずはフィラメントメーカーが案内する温度範囲を基準にして、ノズル温度を少しずつ見直すのがおすすめです。
温度が高すぎる条件では材料が流れやすくなり、移動中の糸が増えることがあります。
ただし、温度を下げすぎると吐出が安定しにくくなる場合もあるため、一度に大きく下げないことが大切です。
あわせて、ノズルが移動する前にフィラメントを少し戻す「引き戻し」の設定も確認しましょう。
| 確認する項目 | 見直すポイント |
|---|---|
| ノズル温度 | 案内されている範囲内で少しずつ下げ、吐出の安定性と糸引きを比べます。 |
| 引き戻し距離 | 短すぎる場合は少し増やし、糸の減り方を確認します。 |
| 引き戻し速度 | 急な変更は避け、標準設定を基準に段階的に調整します。 |
| 移動経路 | 造形物の内側を通る設定が使える場合は、表面に残る糸が目立ちにくくなることがあります。 |
糸引きだけを見て設定を強くしすぎると、ノズル内での材料の動きが不安定になることがあります。
細い柱が並ぶテストモデルなどを使い、表面の状態と糸の量を一緒に比べると判断しやすいです。
サポートが外れにくい場合は隙間と形状を見直す
PETGは層どうしがしっかりなじみやすいため、サポート材が造形物に密着し、取り外しに手間がかかることがあります。
この場合は、サポートと造形物の間に設ける隙間を見直すとよいでしょう。
隙間が小さすぎると接触面が増えやすく、外した跡も残りやすくなります。
反対に隙間を広げすぎると、支えられている面が荒れやすくなるため、仕上がりを見ながら調整します。
-
サポートの接触面を必要以上に広くしないようにします。
-
できるだけサポートが少なくなる向きに、造形物を配置します。
-
外観をきれいにしたい面が下向きにならないか確認します。
-
細かな部分だけを支える設定が使える場合は、必要な箇所に絞ります。
造形する向きを変えるだけで、サポートの量と取り外しやすさが変わることもあります。
無理に力をかけて外そうとせず、ニッパーやへらなどを使う場合は、造形物と手元を安定させて少しずつ作業してください。
ベッドへの張り付きすぎを防ぐため適切な接着補助を使う
PETGはベッドへの定着が強くなりやすく、造形後に取り外しにくい場合があります。
とくにベッド表面の種類によっては、直接造形するよりも接着補助を薄く使ったほうが、取り外しやすさを調整できることがあります。
ここでの接着補助は、単に密着を強めるためだけではなく、ベッド表面と造形物の間に一層を作る目的でも使われます。
-
プリンターとベッド表面の説明書で、使用できる接着補助を確認します。
-
推奨される方法がある場合は、それに従って薄く均一に塗ります。
-
造形後はベッドが十分に冷めてから、端からゆっくり取り外します。
-
外れにくいときは無理に曲げず、取り外し方法を見直します。
接着補助の種類や使い方はベッド材によって異なるため、自己判断で強い薬剤や用途外のものを使うのは避けましょう。
取り外した後はベッド表面をきれいにしておくと、次の造形でも状態を確認しやすくなります。
定着不良では水平調整とノズル間隔を確認する
造形の最初の層が端から浮く、線が途切れるといった定着不良では、ベッドの水平調整とノズル間隔を確認します。
ノズルがベッドから離れすぎていると、最初の層が十分に押し広げられず、密着しにくくなることがあります。
逆に近づけすぎると、材料の出方が不安定になったり、ベッド表面に負担がかかったりする場合があります。
| 最初の層の見え方 | 確認したいこと |
|---|---|
| 線と線の間に隙間がある | ノズル間隔が広すぎないか、ベッドの水平が取れているかを確認します。 |
| 線が押しつぶされすぎている | ノズル間隔が狭すぎないかを確認します。 |
| 片側だけ定着しにくい | ベッドの水平、表面の汚れ、造形物の配置を確認します。 |
最初の層をゆっくり観察できる設定にしておくと、造形が大きく進む前に気づきやすいです。
最初の層が均一に並んでいるかを確認してから本格的な造形を始めると、PETGでも扱いやすくなります。
PLAとPETGは吸湿を避けて密閉保管する
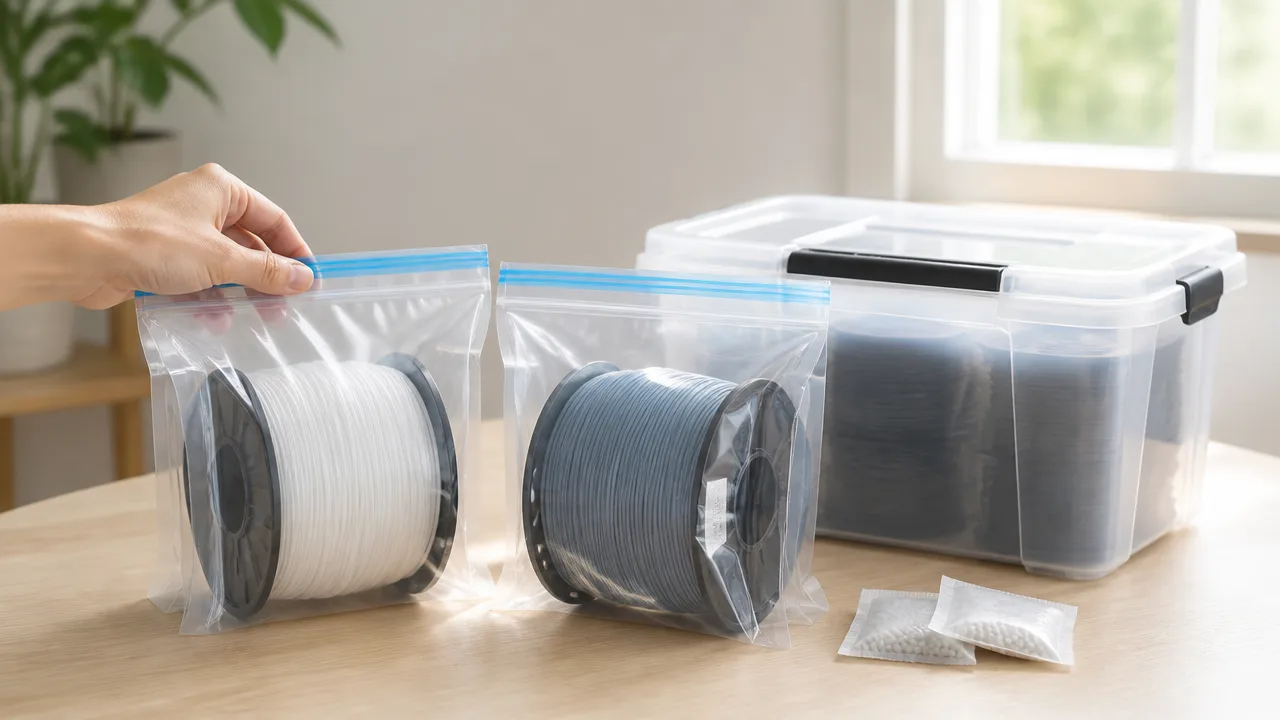
PLAとPETGのフィラメントは、開封後に湿気を吸いやすいため、使わないときは乾燥剤と一緒に密閉して保管するのが基本です。
特にPETGは湿気の影響が造形の見た目や安定性に表れやすいため、保管状態を整えておくと扱いやすくなります。
購入時の袋に戻すだけでは空気や湿気が入り込むことがあるので、保管容器まで用意しておくと初心者でも管理しやすいですよ。
PETGは特に湿気の影響を受けやすい
PETGは空気中の水分を取り込みやすい性質があり、保管環境によっては開封後から少しずつ状態が変化することがあります。
湿気を含んだフィラメントをそのまま使うと、ノズル内で加熱された際に水分の影響を受け、造形の表面が荒れたり、細かな穴のような見た目になったりする場合があります。
また、材料の出方が安定しにくくなり、狙った質感を出しにくくなることもあります。
PLAも湿気とは無関係ではなく、長期間出しっぱなしにすると状態が変わる可能性があります。
ただし、一般的にはPETGのほうが湿気による変化を意識して保管したい素材です。
| 素材 | 湿気への考え方 | 保管で意識したいこと |
|---|---|---|
| PLA | 長期保管や湿度の高い時期には影響を受けることがある | 使用後は早めに袋や容器へ戻す |
| PETG | 造形時の見た目や出力の安定性に影響が出る場合がある | 乾燥剤を併用し、密閉状態を保ちやすくする |
雨の多い時期や室内干しをする部屋の近くなど、湿度が上がりやすい場所では、フィラメントをむき出しにしたまま置かないほうが安心です。
乾燥剤と密閉容器を使って保管する
保管には、ふたがしっかり閉まる密閉容器や密閉袋を使い、その中に乾燥剤を入れる方法が手軽です。
フィラメントが入っていたチャック付き袋を活用してもよいですが、袋に穴や傷みがないかを確認しておきましょう。
大切なのは、フィラメントを湿気の多い空気に触れ続けさせないことです。
- フィラメントを使い終えたら、表面のほこりを軽く確認する
- スプールごと密閉袋または密閉容器へ入れる
- 容器内に乾燥剤を入れる
- ふたやチャックを最後まで閉める
- 高温になりやすい場所や直射日光の当たる場所を避ける
乾燥剤には繰り返し使える種類もありますが、吸湿したままでは十分に役立ちにくくなります。
色の変化などで状態を確認できる乾燥剤なら、交換や再生のタイミングを判断しやすいでしょう。
複数のフィラメントを保管する場合は、素材名や色、開封した時期を容器や袋に書いておくと、使う順番を決めやすくなります。
造形時の音や表面の荒れを吸湿の目安にする
フィラメントが湿気を含んでいる可能性は、造形中の音や完成品の表面から気づけることがあります。
たとえばノズル付近から普段と違う小さな弾けるような音が続くときは、材料の状態を確認するきっかけになります。
完成品に細かな凹凸、白っぽい荒れ、糸状の乱れが目立つ場合も、保管状況を見直してみるとよいでしょう。
| 気づきやすい変化 | 確認したいこと |
|---|---|
| 造形中に小さな音が続く | フィラメントを長時間外に出したままにしていないか |
| 表面がいつもより粗く見える | 密閉保管や乾燥剤の状態に問題がないか |
| 細かな穴のような跡が見える | メーカー案内に沿った乾燥が必要な状態ではないか |
ただし、これらの変化はフィラメント以外の要因で起こることもあるため、音や見た目だけで原因を決めつけないことが大切です。
同じ設定で以前はきれいに造形できていたのに急に状態が変わった場合は、まず保管環境をチェックすると切り分けしやすくなります。
乾燥温度と時間はメーカーの案内に従う
湿気が気になるフィラメントは、フィラメント用の乾燥機などで乾燥させる方法があります。
ただし、適した乾燥温度や時間は素材の種類だけでなく、メーカーごとの仕様によっても異なります。
温度を高くしすぎたり、必要以上に長く加熱したりすると、スプールやフィラメントの状態に影響するおそれがあります。
そのため、乾燥するときは、購入したフィラメントのメーカーが案内する温度と時間を優先してください
本体の取扱説明書に、使用できるフィラメントや乾燥方法に関する注意がある場合は、そちらもあわせて確認しましょう。
日頃から密閉保管を続けておけば、乾燥が必要になる場面を減らしやすく、PLAもPETGも気持ちよく使い始められます。
用途によってはABSやTPUなども選択肢になる
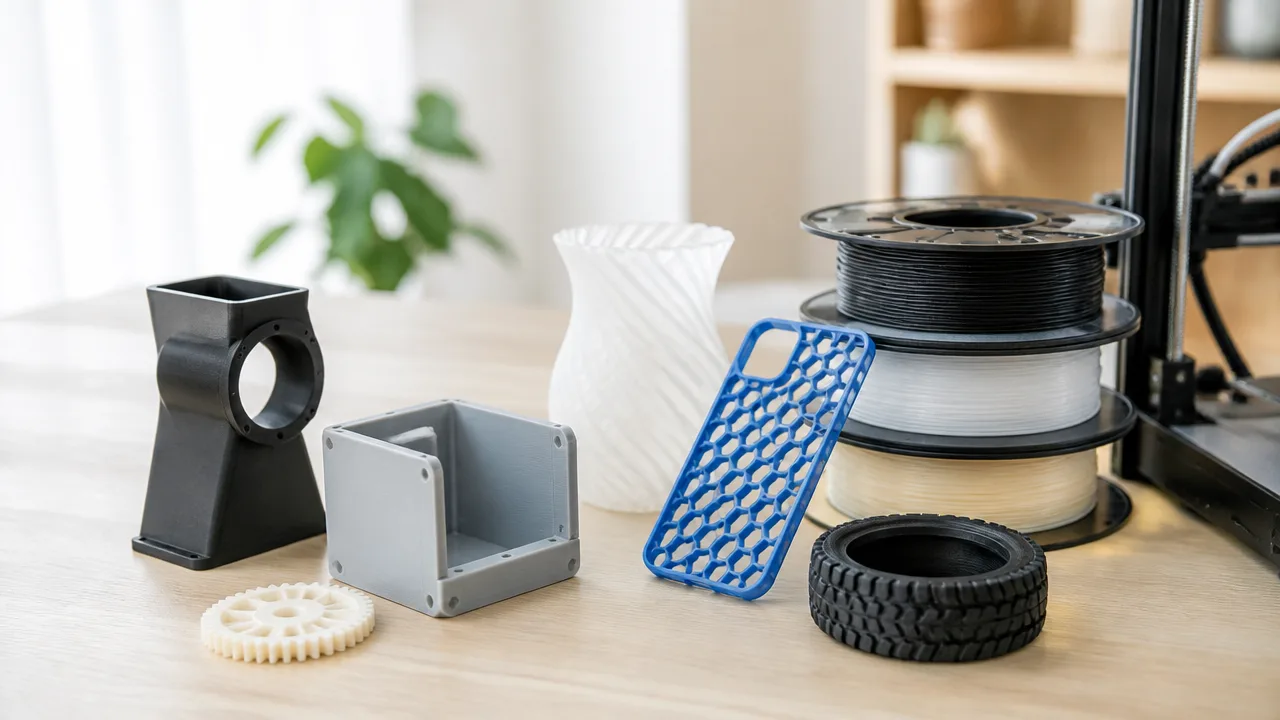
PLAやPETGで目的に合わないと感じたときは、耐熱性を重視するならABS系素材、しなやかさを求めるならTPUも候補になります。
ただし、これらはPLAやPETGとは扱いや必要な造形環境が異なるため、素材の特徴だけでなく3Dプリンター側の対応条件もあわせて確認することが大切です。
まずは作りたいものに必要な性質を決めてから素材を選ぶと、フィラメント選びで迷いにくくなります。
| 求める性質 | 検討しやすい素材 | 向いているものの例 |
|---|---|---|
| 熱が加わる場所で使いたい | ABS系素材 | 熱の影響を受けやすい周辺のカバーや部品 |
| 曲がる・たわむ性質がほしい | TPU | 保護カバー、滑り止め、やわらかい小物 |
| 見た目や質感にこだわりたい | 木質・金属調などの特殊配合フィラメント | 装飾品、ディスプレイ用の造形物 |
より高い耐熱性が必要ならABS系素材を比較する
ABSは、PLAやPETGよりも熱が加わる環境を想定した用途で検討されることがあるフィラメントです。
たとえば、熱を持つ機器の近くに置くカバーや、暑い場所で使う部品を作りたい場合には、ABS系素材を比較対象に入れるとよいでしょう。
一方でABSは、造形中に本体周辺の温度変化の影響を受けやすく、造形物の端が持ち上がったり、形状が安定しにくくなったりする場合があります。
そのため、ABSを選ぶなら、本体がABSに対応しているかを先に確認することが重要です。
- ノズルやベッドがメーカー指定の条件に対応しているか
- 本体に囲いがある、または設置環境の影響を受けにくい構造か
- メーカーがABSまたはABS系素材の使用を案内しているか
- 造形中のにおいに配慮できる、換気しやすい設置場所か
ABSには配合を調整した種類もあり、扱いやすさや仕上がりを意識した製品が選べる場合もあります。
ただし、「ABS系」と書かれていても性質や推奨条件は同じとは限らないため、購入前には個別の商品説明を読むようにしましょう。
柔らかさが必要ならTPUを検討する
TPUはゴムのような弾力を持つフィラメントで、硬い樹脂では作りにくい、曲がる形状や衝撃をやわらげたい部分に向いています。
スマートフォンなどの保護カバー、机や家具に付ける滑り止め、ケーブルをまとめるバンドのように、押したり曲げたりする用途で個性を活かしやすい素材です。
ただしTPUはやわらかいぶん、フィラメントを送り出す仕組みとの相性によっては、安定して造形しにくいことがあります。
特に、フィラメントの通り道にすき間が多い機種では、やわらかい素材がまっすぐ送られにくい場合があります。
| 確認したい点 | 見るべき内容 |
|---|---|
| 対応表記 | プリンターの仕様にTPU対応の記載があるか |
| 硬さの違い | 同じTPUでも製品ごとに硬さが異なるか |
| 送り出し機構 | やわらかいフィラメントを安定して送れる構造か |
| 用途との相性 | 必要な弾力や厚みを満たせそうか |
TPUを初めて試すなら、複雑な形よりも小さなバンドや脚カバーなど、形状がシンプルなものから始めると素材の感触をつかみやすいです。
また、TPUは「柔らかい素材」とひとまとめにせず、商品ごとの硬さやメーカー推奨の条件を見て選ぶと、完成イメージとのずれを減らせます。
特殊配合フィラメントはプリンターの対応条件を確認する
木のような風合いを目指したもの、金属調の質感を楽しむもの、きらめきや色の変化を加えたものなど、特殊な配合のフィラメントもあります。
こうした素材は作品の見た目を変えられる魅力がありますが、ベースとなる樹脂に別の材料が混ざっているため、通常のPLAやPETGとは異なる注意点が生じることがあります。
たとえば、配合によってはノズルが摩耗しやすい場合があり、メーカーからノズル材質に関する案内が出ていることもあります。
素材名だけで判断せず、フィラメントとプリンターの両方の説明を照らし合わせることが安心です。
- 使用できるノズルの種類や材質
- メーカーが案内する造形条件
- 仕上げ作業が必要かどうか
- 食品に触れる用途などに関するメーカーの注意書き
- 造形物に求める強度や柔軟性を満たせるか
特殊配合フィラメントは、実用品の強さを優先するよりも、質感や表現を楽しみたい作品で活躍しやすい選択肢です。
初心者のうちはPLAやPETGで基本的な造形に慣れ、作りたいものに明確な目的が出てきた段階でABS系素材やTPU、特殊配合フィラメントへ広げていくと選びやすいでしょう。
まとめ
この記事のポイントをまとめます。
- 初めての3Dプリンター用フィラメントには、造形しやすいPLAが選びやすい
- 強度や粘り強さを重視する実用品には、PETGが向くことがある
- 模型や飾り、小物、形状確認用の試作品にはPLAが便利
- ケースや留め具など、日常的に力がかかる部品にはPETGも検討しやすい
- 屋外や暑くなりやすい場所ではPETGが比較的向くが、使用環境の確認が必要
- PETGを使う前に、プリンターの対応温度やビルドプレートの仕様を確認する
- PLAからPETGへ替えるときは、温度・速度・冷却設定を見直す
- PETGの糸引きや張り付きは、小さなテスト造形をしながら調整しやすい
- PLAとPETGはどちらも湿気を避け、乾燥剤と一緒に密閉保管する
PLAとPETGは、どちらかが必ず優れている素材ではなく、作りたいものや使う場所によって選びやすさが変わります。
まずはPLAで3Dプリンターの基本的な操作や造形の流れに慣れてから、必要に応じてPETGへ挑戦すると、素材ごとの違いもつかみやすいですよ。
PETGを使うときは、フィラメントの推奨設定とプリンター本体の仕様を確認し、小さな作品から試してみてください。
自分で作ったものがきれいに完成すると、次に作りたいものもきっと増えていきます。