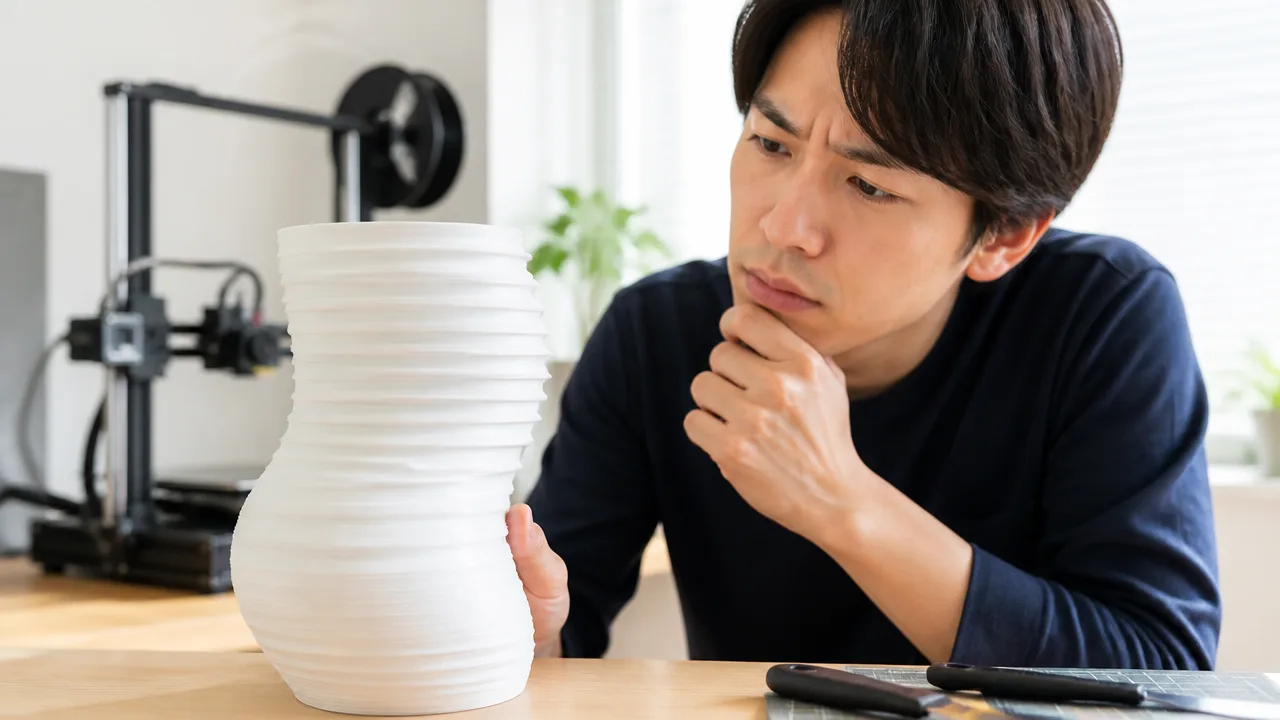
3Dプリンターで造形したものを見て、「思ったより横縞が目立つ」「これは設定ミスなのかな」と気になったことはありませんか。
とくにフィギュアの曲面やケースの斜めの面では、表面の段差が光に当たって見えやすく、きれいに仕上げたいほど悩みやすいところですよね。
積層痕は、薄い層を重ねて形を作る3Dプリンターの仕組みから生まれるもので、均一な細い線であれば造形ならではの特徴として現れることがあります。
一方で、線が不ぞろいだったり、一定の間隔で縞が繰り返されたりする場合は、設定や本体の動きを見直す目安になることもあります。
この記事では、3Dプリンターの積層痕がなぜ目立つのかをわかりやすく整理しながら、造形時の設定・向き・本体の確認ポイントから、造形後の研磨や下地処理までご紹介します。
造形時間を必要以上に延ばさず、見せたい面をきれいに整えるコツもわかるので、今の仕上がりを少しずつ改善したい方はぜひ参考にしてみてください。
この記事でわかること
- 積層痕が曲面や斜めの面で目立ちやすい理由
- 通常の積層痕と、設定や本体の確認をしたい表面の乱れの見分け方
- 積層ピッチや造形方向を調整して、段差を目立ちにくくする方法
- 研磨・下地処理と、素材に合わせた表面処理の進め方
積層痕が目立つ主な理由は、薄い層を重ねて形を作るため
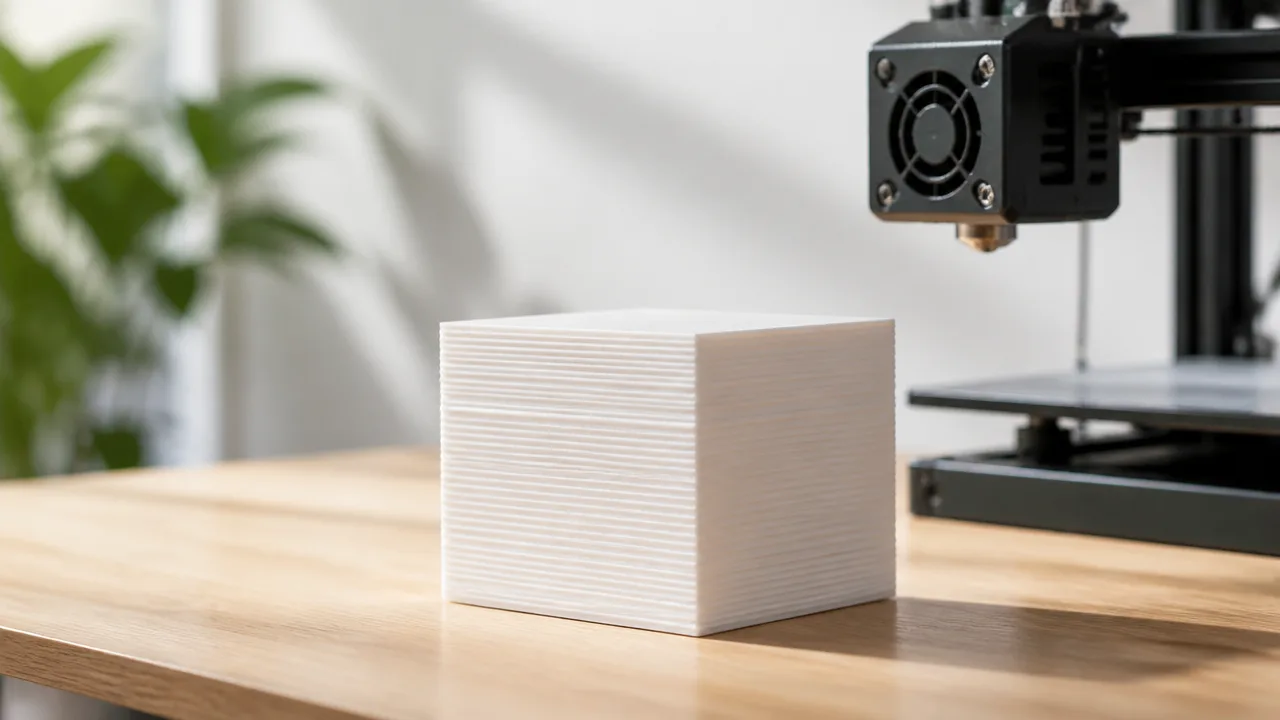
3Dプリンターの積層痕が目立つのは、立体を一度に作るのではなく、薄い層を何段も重ねて造形する仕組みだからです。
層と層の境目にはわずかな段差が生まれるため、とくに曲面や斜めの面では横縞のように見えやすくなります。
これは必ずしも造形の失敗ではなく、方式や形状によって現れ方が変わる3Dプリンター特有の表面の特徴です。
FDM方式では層の境目が横縞や段差として残る
FDM方式は、熱でやわらかくした樹脂をノズルから細い線状に出し、その線を積み重ねて形を作る方式です。
1層ごとに輪郭と内部を埋めながら上へ進むため、完成した表面には層の境目が残ります。
側面をよく見ると、等間隔の横縞や細かな段差として確認できることがあります。
とくに平らな縦の壁では、整った細い線が並んで見えることがあり、これは樹脂が規則的に積み上がった結果です。
線が均一に並んでいる場合は、積層造形らしい質感として受け取れることもあります。
一方で、同じ場所に線が重なったように見えたり、太さがそろわなかったりすると、表面の印象が粗く感じられやすくなります。
ただし、積層痕の見え方は造形物の大きさや見る距離にも左右されます。
手に取って近くで見る小物では気になりやすい一方、少し離れて見る置物や部品では、細かな層の線が目立ちにくいこともあります。
曲面や緩やかな斜面では階段状の凹凸が見えやすい
積層痕がとくに目立ちやすいのは、丸みのある曲面や、ゆるやかに傾いた斜面です。
3Dデータ上ではなめらかな円や曲線でも、3Dプリンターはそれを薄い輪切りの層として再現します。
そのため、断面を横から見ると細かな階段が連なったような形になり、表面にも凹凸として現れます。
たとえば球体、フィギュアの顔や腕、曲線的なケース、ドーム形状などは、光を受けたときに段差がわかりやすい部分です。
反対に、垂直に立ち上がる壁面や、層に対して平行に近い水平面では、階段状の見え方は比較的出にくい傾向があります。
積層痕の目立ち方は、形状によっておおよそ次のように異なります。
| 形状 | 積層痕の見え方 |
|---|---|
| 垂直に近い側面 | 均一な横線として見えやすい |
| ゆるやかな斜面 | 階段状の段差が目立ちやすい |
| 球体や曲面 | 光の反射で凹凸が強調されやすい |
| 水平に近い上面 | 層の段差よりも表面の線が印象に残りやすい |
つまり、同じ条件で造形しても、モデルのどの部分を見るかによって「きれい」と感じる度合いは変わります。
光の当たり方や造形物の色でも積層痕の印象が変わる
積層痕は、実際の段差の大きさだけでなく、光の当たり方によっても目立ち方が大きく変わります。
横や斜めから光が当たると、各層のわずかな段差に影ができ、横縞がくっきり見えることがあります。
窓際の自然光やデスクライトの近くで見たときに、急に表面が粗く見えるのはこのためです。
一方、光がやわらかく回り込む環境では、段差の影が弱まり、積層痕の印象も穏やかになります。
色や表面のつやも見え方に関係します。
- 濃い色や光沢のある色は、反射によって凹凸が見えやすいことがあります。
- 白色や淡い色は、細かな陰影が目立ちにくく感じられる場合があります。
- つやの少ない表面は、反射が控えめになり、層の境目が強調されにくい傾向があります。
造形物をどこで、どの距離から見るかまで考えると、積層痕への感じ方を判断しやすくなります。
たとえば飾る場所が決まっているものなら、その場所の照明の下で確認することも大切です。
光造形方式でも造形条件によって積層痕は生じる
液体樹脂を光で硬化させる光造形方式は、FDM方式より表面がなめらかに見えやすいといわれます。
それでも、光造形方式も薄い層を重ねて立体を作るため、積層痕そのものがまったくなくなるわけではありません。
とくに曲面、斜面、薄いパーツでは、層ごとの境目が細かな段差として見えることがあります。
また、樹脂の流れ方や硬化の状態、支えとなる部分との接点などが、表面の印象に影響する場合もあります。
FDM方式では線状の積み重なりが見えやすく、光造形方式ではより細かな層の境目として現れやすい、という違いがあります。
どちらの方式でも、積層痕は「層を重ねて作る」という基本構造から生まれるものです。
まずは造形物の形状と見える場所を確認し、どの程度の表面感なら目的に合うかを考えることが、納得できる仕上がりへの第一歩になります。
均一な細い線は造形の特徴で、乱れた線や周期的な縞は調整の目安になる
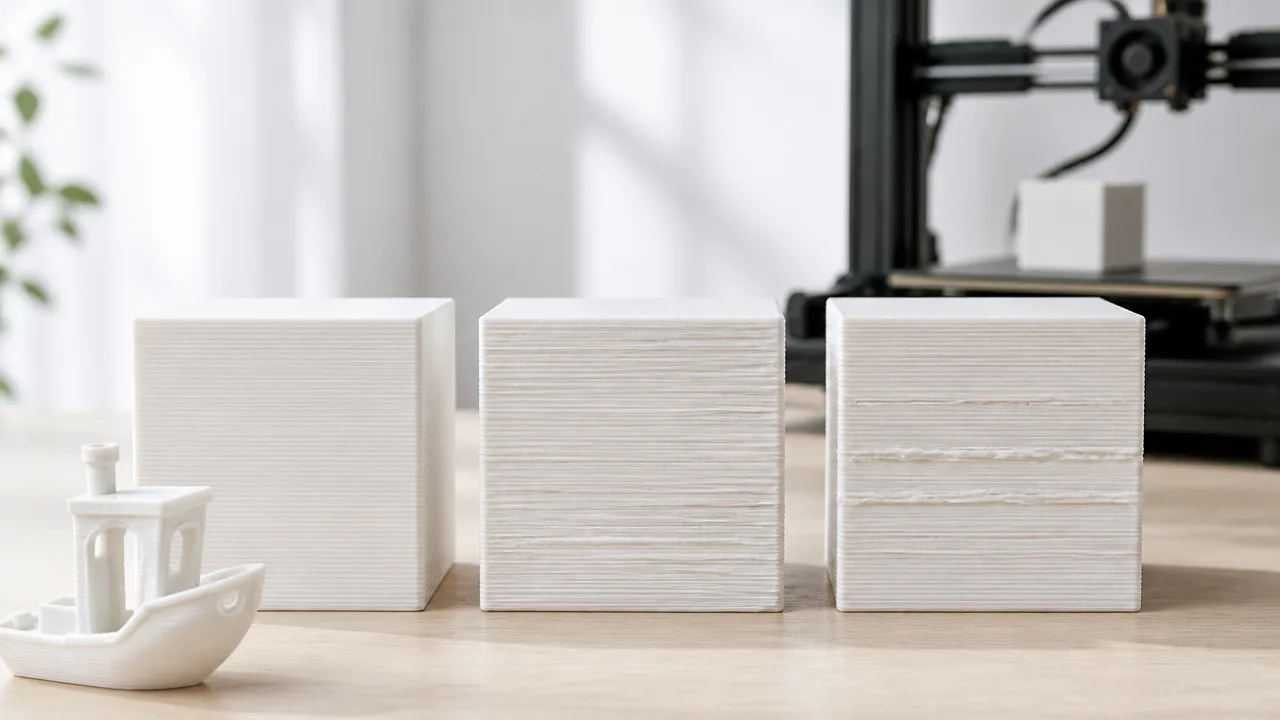
表面に細い線が均一に並んでいるだけなら、積層造形ならではの見た目として受け止められることが多いです。
一方で、線の太さが途中で変わる、特定の高さごとに縞が出るなどの変化がある場合は、造形条件や本体の動きを確認する目安になります。
大切なのは、積層痕があるかどうかではなく、表面の模様に規則性のない乱れがあるかを見分けることです。
均一に並ぶ積層痕と設定を見直したい表面の違い
積層痕は、造形物の全体に同じ細さの線が重なり、曲面や斜面でゆるやかな段差として見える状態です。
このような線は高さや形状に合わせて自然に続くため、見る角度や照明によって見え方が変わることもあります。
反対に、表面の一部だけが盛り上がる、線が波打つ、急に粗くなるといった状態は、単純な積層痕とは区別して考えるとよいでしょう。
| 表面の見え方 | 考え方の目安 |
|---|---|
| 全体に細い線が均一に続く | 造形方式や形状による特徴として現れている可能性 |
| 一部だけ線が太い・盛り上がる | 材料の出方や経路の状態を確認する目安 |
| 同じ高さの間隔で横縞が続く | Z軸の動きや機構の状態を確認する目安 |
| 場所によって表面の粗さが変わる | モデルの形状や造形時の条件を比べて確認する目安 |
「いつも同じ場所に出るのか」「高さに合わせて繰り返すのか」を観察すると、次に確認する箇所を絞り込みやすくなります。
一部だけ太い線が出る場合は押し出し状態を確認する
特定の部分だけ線が太く見えたり、小さなふくらみが続いたりする場合は、材料が安定して送り出されているかを確認してみましょう。
材料を送る部分に削れた粉がたまっていたり、材料の通り道に抵抗が生じていたりすると、出る量がわずかに変化することがあります。
ノズルの先端に付着物があると、移動中に表面へ触れて、線が乱れたように見える場合もあります。
- 材料を送る部分に粉や削れが目立たないか
- 材料が引っかからず、なめらかに動いているか
- ノズル周辺に付着物が残っていないか
- 太い線が出る位置に共通点があるか
ただし、継ぎ目の位置や細かな形状の変化によって、局所的に線が目立つこともあります。
そのため、一部分の見た目だけで原因を決めつけず、同じ現象が繰り返されるかを見ることが大切です。
一定間隔の横縞はZ軸まわりの動きを確認する
造形物の側面に横方向の縞が一定間隔で現れるときは、上下へ動くZ軸まわりに注目します。
縞の間隔がほぼそろっている場合、特定の高さごとに動きがわずかに変化している可能性があります。
たとえば、軸を支える部品の固定状態、上下動する部分の汚れ、配線やチューブの引っかかりなどは、動きの滑らかさに関係することがあります。
電源を切り、各部が無理に力を受けていないかを目で確認するだけでも、気づけることがあります。
ただし、本体の分解や部品の調整は機種ごとに手順が異なるため、取扱説明書の案内に沿って進めると安心です。
造形サンプルを使うと原因を切り分けやすい
表面の乱れを確認するときは、毎回異なる作品を造形するより、形が単純な造形サンプルを使うほうが比較しやすくなります。
まっすぐな側面、ゆるやかな曲面、角のある面が含まれる小さな形状なら、線の乱れ方を見比べやすいです。
- 同じ材料で基準となるサンプルを造形する
- 太い線や横縞が出た高さ・面・間隔を記録する
- 確認する項目を一つに絞って見直す
- 同じサンプルを再度造形して変化を比べる
一度に複数の項目を変えると、表面が変化した理由を判断しにくくなります。
小さなサンプルで確認を重ねれば、必要以上に材料や時間を使わず、気になる積層痕が造形の特徴なのか、調整の目安なのかを見分けやすくなります。
積層ピッチを細かくすると段差が小さくなり、表面が滑らかに見える
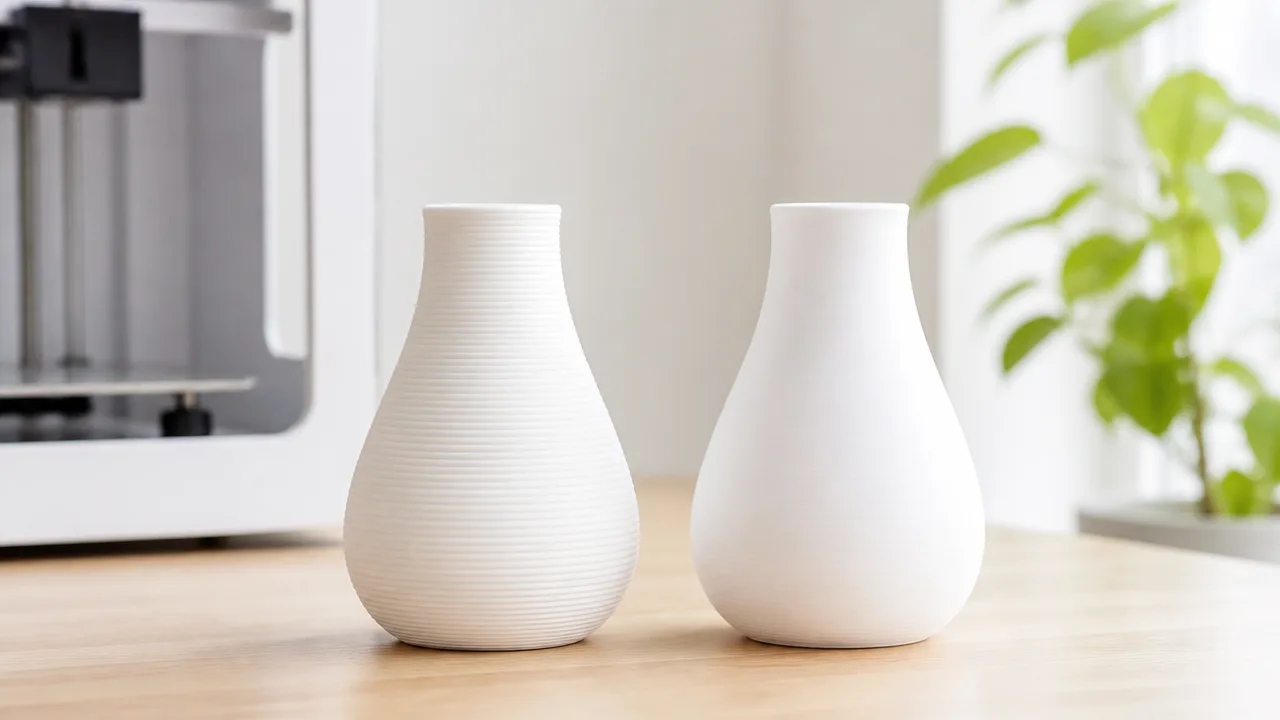
積層痕を目立ちにくくしたいなら、積層ピッチを細かく設定して、一層ごとの段差を小さくする方法が基本です。
とくに曲面や斜めの面では見た目の差が出やすく、積層ピッチを細かくするほど、階段のような段差がなだらかに見えます。
ただし、細かくしすぎると造形時間が大きく延びるため、作品の用途や見せたい面に合わせて選ぶことが大切です。
0.4mmノズルでは0.1〜0.2mm程度が検討しやすい目安
一般的によく使われる0.4mmノズルでは、積層ピッチは0.1〜0.2mm程度から検討すると、見た目と造形時間のバランスを取りやすいです。
0.2mm前後は、日常的な小物や試作品を造形するときに選びやすく、積層痕をある程度抑えながら時間も極端には増えません。
0.1mm前後まで細かくすると、曲面や傾斜面の段差がさらに目立ちにくくなり、ディスプレイ用の模型や外観を大切にした造形に向きます。
一方で、設定できる最小値に近づければ必ずきれいになるとは限らず、作品の形や目的に対して細かすぎる場合もあります。
まずは0.2mm程度で造形し、気になる面が残るときに0.16mm、0.12mmのように少しずつ細かくして比べると、違いをつかみやすいですよ。
| 積層ピッチの目安 | 見た目の傾向 | 向いている用途 |
|---|---|---|
| 0.2mm前後 | 段差と時間のバランスがよい | 実用品・試作・一般的な小物 |
| 0.16mm前後 | 曲面がやや滑らかに見えやすい | 見た目も少し重視した作品 |
| 0.1mm前後 | 細かな段差を抑えやすい | 模型・飾り・曲面の多い造形 |
上の数値はあくまで選び始めるための目安であり、使用する機種や材料、造形する大きさによって扱いやすい範囲は変わります。
細かい積層ピッチほど造形時間が長くなる
積層ピッチを半分にすると、同じ高さの作品を作るために必要な層の数はおおむね増えるため、造形時間も長くなります。
たとえば高さ40mmの造形物なら、0.2mmでは約200層ですが、0.1mmでは約400層を重ねることになります。
一層ごとに外周や内部を描く工程があるので、層数が増えれば、その分だけ完成までの時間も必要になります。
積層痕を抑えたい気持ちだけで、すべてを細かい設定にする必要はありません。
短時間で形や寸法を確認したい試作品はやや粗めにし、完成品や人目に触れる作品だけ細かくするほうが、材料と時間を使いやすいです。
- 形状やサイズを確認したい段階:0.2mm前後から試す
- 完成品の見た目を整えたい段階:0.16mm前後を検討する
- 曲面や細部を重視したい段階:0.1mm前後を候補にする
同じ作品でも、積層ピッチを変えた小さな比較用サンプルを作ると、どこまで細かくする価値があるか判断しやすくなります。
ノズル径と積層ピッチのバランスを取る
積層ピッチは、ノズル径とのバランスを考えて決めると、安定した造形につながりやすいです。
0.4mmノズルは扱いやすい標準的なサイズで、0.1〜0.2mm程度の積層ピッチを選ぶと、細かさと造形のしやすさを両立しやすくなります。
より細いノズルでは細かな模様や小さな文字を表現しやすくなる一方、造形には時間がかかりやすく、詰まりなどにも注意が必要です。
反対に太いノズルは大きな作品を効率よく作りやすいものの、細かな段差まで目立たなくする目的には向きにくい場合があります。
表面を滑らかに見せたいからといって、ノズル径に対して極端に細かい積層ピッチを選ぶより、まずは普段使っているノズルで無理のない範囲を探すのがおすすめです。
ノズル交換を考えるのは、積層痕だけでなく、細部の表現や造形サイズなどにも明確な希望が出てからでも遅くありません。
外観を重視する部分だけ可変積層ピッチを使う
曲面や斜めの面だけをきれいに見せたいときは、可変積層ピッチを活用すると効率的です。
可変積層ピッチは、形状の変化が大きい部分では層を細かくし、まっすぐな側面などでは層をやや厚くする設定です。
全体を細かい積層ピッチに固定するよりも、見た目に関係する部分へ時間を使いやすくなります。
たとえば、丸みのある上部、傾いた面、顔や文字などの目立つ箇所は細かくし、底面や内部に近い部分は標準的な設定にする考え方です。
「どの面を正面から見るか」を先に決めておくと、可変積層ピッチを使う場所も選びやすくなります。
スライサーの設定画面で積層ピッチの変化を確認できる場合は、細かくなる範囲が意図した場所に入っているかを、造形前に見ておくと安心です。
外観を重視する面にだけ時間をかければ、完成まで待ちすぎず、積層痕も気になりにくい仕上がりを目指せます。
造形方向を変えると、目立つ面の積層痕を抑えやすい
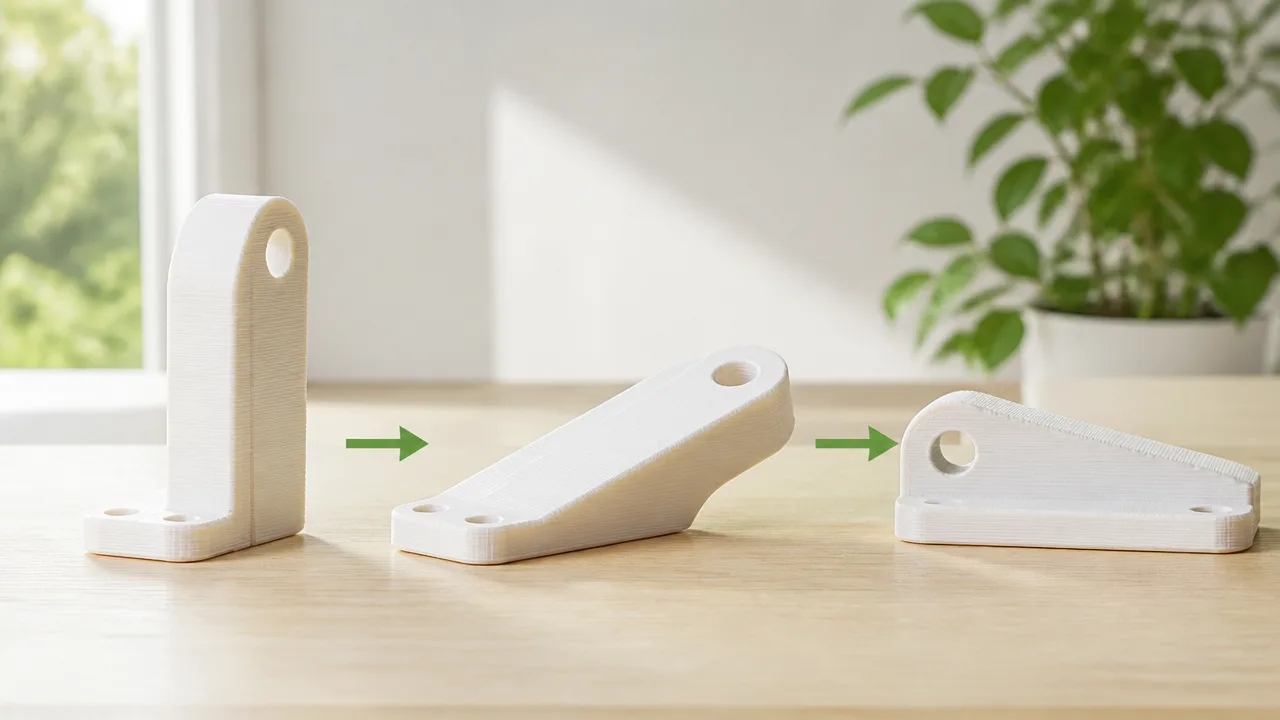
積層痕を目立ちにくくしたいなら、作品のどの面を正面として見せたいかを決めてから造形方向を選ぶことが大切です。
特に、よく見る面をなるべく垂直に近づけると、横方向の段差が視線に入りにくくなります。
ただし、見た目だけで向きを決めると支え材の跡や強度に影響することもあるため、表面・支え材・強度の3つをまとめて確認するのがおすすめです。
見せたい面をなるべく垂直に近づける
3Dプリンターは水平に近い層を重ねて形を作るため、上を向いた面や緩やかに傾いた面では、層ごとの段差が見えやすくなります。
一方で、見せたい面を垂直に近い向きにすると、積層の線が面に沿って並びやすく、正面から見たときの段差感を抑えやすくなります。
たとえば、ケースの正面、飾りの表側、文字や模様が入る面などは、できるだけ立てる配置を検討してみてください。
ただし、完全に垂直にすると細長い作品では揺れやすくなったり、造形に時間がかかったりする場合もあります。
そのため、「一番見せたい面だけを優先する」という考え方で向きを決めると、無理のない配置にしやすいです。
| 見せたい部分 | 考えやすい配置 | 期待できる見え方 |
|---|---|---|
| 正面の平らな面 | 正面を立て気味にする | 正面から見た横方向の段差が気になりにくい |
| 側面のロゴや文字 | 文字のある面を垂直に近づける | 輪郭や表面の印象を整えやすい |
| 見せる予定のない底面 | 底面を下に向ける | 目立たない場所に造形上の特徴を集めやすい |
曲面や斜面は層の段差が目立ちにくい角度を探す
丸みのある形や斜めの面は、どの向きで置くかによって積層痕の見え方が大きく変わります。
曲面の頂点が上を向く配置では、上部ほど段差が細かく見え、光の当たり方によっては縞のように感じることがあります。
少し傾けて配置すると、気になる曲面を正面から見たときの段差感がやわらぐ場合があります。
ただし、傾けすぎると別の面に支え材が必要になるため、見せたい曲面だけでなく作品全体を回転させながら確認することが大切です。
造形前には、スライサーの画面で作品をゆっくり回し、普段目に入る角度で表面がどう見えるかを確認すると判断しやすくなります。
特にフィギュアの顔、丸いカバー、なだらかな装飾などは、正面からの見え方を基準に試すとよいでしょう。
オーバーハングとサポート痕も含めて配置を決める
見た目のよい面を上や横に向けても、下側に大きく張り出した部分があると、支え材が必要になることがあります。
支え材を外した場所には表面の違いが残ることがあるため、正面や手で触れやすい場所にはできるだけ配置しないほうが安心です。
ここでいうオーバーハングとは、下から十分に支えられていない張り出し部分のことです。
配置を決めるときは、次の順番で確認すると迷いにくくなります。
- 完成後に最も見せたい面を決めます。
- その面を垂直に近づけられる向きを探します。
- 張り出し部分と支え材が必要になりそうな場所を確認します。
- 支え材の跡が目立たない面へ移せるかを見直します。
- 造形台への接地が安定しているかを確認します。
支え材の跡を底面、内側、組み立て後に隠れる面へ寄せられると、完成後の印象を整えやすくなります。
反対に、表面をきれいに見せるためだけに不安定な向きを選ぶと、造形全体がうまく進みにくくなることもあります。
目立つ面を守りながら、支え材を目立たない場所へ逃がすように考えると、バランスのよい配置になりやすいです。
強度とのバランスを考えて積層方向を選ぶ
造形方向は表面の見え方だけでなく、完成品に力がかかったときの扱いやすさにも関わります。
積層した層の間は、層の中と比べて負荷のかかり方によっては影響を受けやすいため、細い部品や曲がる部分は向きを慎重に選ぶ必要があります。
たとえば、フック、取っ手、薄い板状の部品などは、使うときに力がかかる方向を想像して配置を決めると安心です。
外観を優先して積層方向を変えた結果、力のかかる方向と層の重なり方が合わなくなる場合もあります。
そのようなときは、見た目を少し譲っても、壊れにくさを優先する判断が向いています。
飾ることが中心の作品なら見せたい面を優先し、日常的に持つものや動かす部品なら強度も重視するというように、用途に合わせて考えてみてください。
造形方向を変えるだけでも、積層痕が気になる場所を目立たない位置へ移しやすくなります。
温度・速度・押し出し量・冷却の安定が表面の乱れを減らす
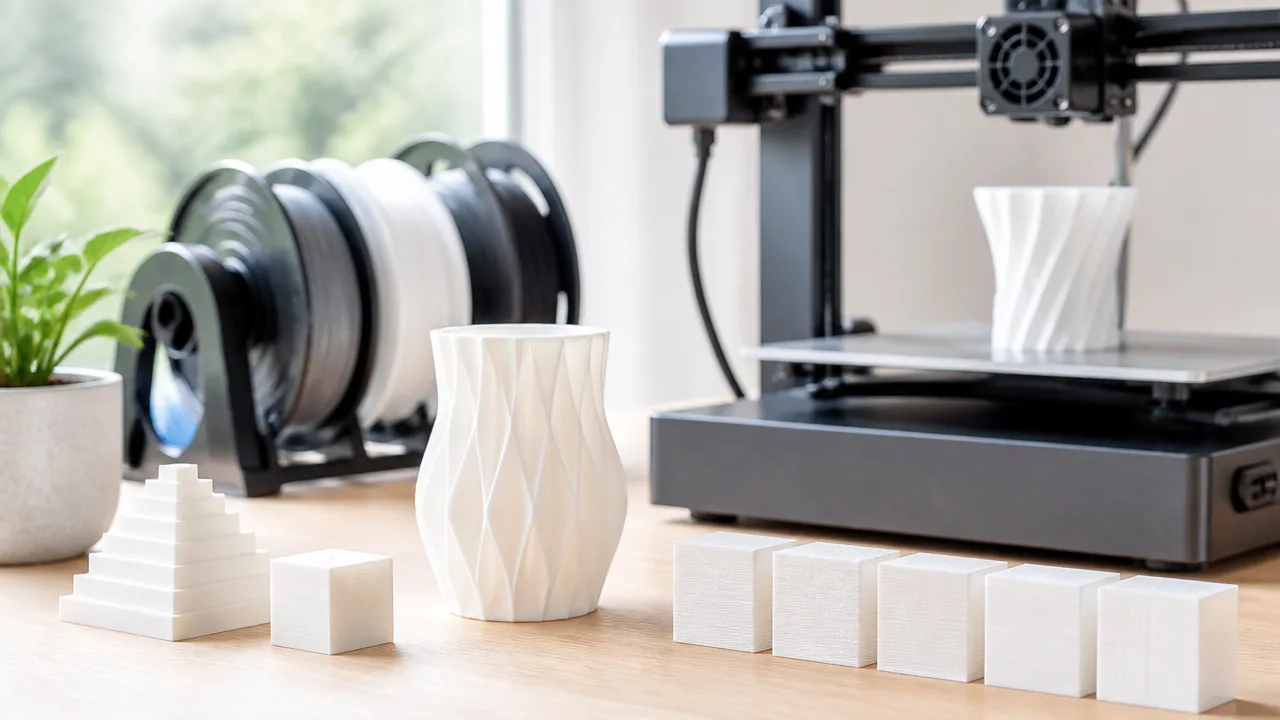
積層痕が必要以上に目立つときは、造形速度、ノズル温度、押し出し量、冷却設定の組み合わせを見直すと、表面の線がそろいやすくなります。
どれか一つだけを大きく変えるのではなく、素材に合う基準値から少しずつ調整することが、きれいな表面に近づくコツです。
設定が合っていないと、層ごとの線が不ぞろいになったり、角が丸くなったりして、通常の積層痕とは違う乱れとして見えやすくなります。
造形速度を抑えると各層の形が安定しやすい
造形速度が速すぎると、ノズルから出た樹脂が落ち着く前に次の動作へ進み、表面に細かな波や盛り上がりが出ることがあります。
特に小さな部品、細い柱、曲面、角の多い形では、速度の影響が表れやすいです。
速度を少し抑えると、ノズルの動きと材料の押し出しが合わせやすくなり、層ごとの線幅がそろって見えやすくなります。
ただし、すべての動きを一律で遅くするより、外側の壁や上面など、見える部分を優先して調整する方法が扱いやすいです。
| 気になりやすい場所 | 速度を見直したい理由 |
|---|---|
| 外側の壁 | 表面の線の乱れが見えやすい |
| 曲面 | 細かな方向転換で揺れが出やすい |
| 小さな角や突起 | 材料が定着する前に形が崩れやすい |
| 上面 | 押し出しのむらが光の反射で目立ちやすい |
まずは現在の速度から控えめに下げ、表面の見え方を比べてみてください。
速度を変更した後は、ほかの条件をすぐに変えず、どの調整が表面に影響したのか確認すると判断しやすくなります。
素材に合うノズル温度で押し出しを整える
ノズル温度は、材料がなめらかに出るか、出た後に形を保ちやすいかを左右する要素です。
温度が低めすぎる場合は材料が出にくくなり、表面に細かな欠けや不連続な線が見えることがあります。
反対に温度が高めすぎる場合は、材料がやわらかくなりすぎて、角の輪郭が甘くなったり、細い部分に余分な材料が残ったりすることがあります。
素材メーカーが示す推奨温度の範囲を基準にすると、大きく外れた設定を避けやすいです。
同じ種類の材料でも、色、保管状態、造形機の構造によって合う温度が少し変わることがあります。
そのため、温度は一度に大きく動かさず、少しずつ変えて外壁の滑らかさや角の出方を確認するのがおすすめです。
- 線が途切れ気味に見える場合は、温度が低すぎないかを確認する
- 角が丸く見える場合は、温度が高すぎないかを確認する
- 糸を引くような細い残りが増えた場合は、温度と移動時の設定を分けて確認する
- 材料を替えた場合は、以前の温度設定をそのまま使わずに試し造形する
押し出し量を調整して層の盛り上がりや隙間を抑える
押し出し量は、設定した線を埋めるためにどれだけ材料を送り出すかを決める項目です。
材料が多めに出ると、各層がわずかに盛り上がり、表面がざらついたように見える場合があります。
材料が少なめだと、隣り合う線の間に細い隙間が生まれ、積層痕が強調された印象になることがあります。
均一な細い線が連続している状態を目標にすると、調整の方向を考えやすくなります。
押し出し量の確認では、外壁が少ない単純な形を造形し、線の重なり方や表面のつやを観察するとよいでしょう。
ただし、押し出し量だけで表面の乱れを解決しようとすると、温度や速度とのバランスが崩れることがあります。
盛り上がりと隙間のどちらが出ているのかを見分けてから、わずかな幅で調整することが大切です。
冷却設定を整えて角や曲面の形を保つ
冷却は、ノズルから出たばかりの材料を適度に固め、次の層を安定して重ねるために役立ちます。
冷却が足りないと、小さな角、橋のように空間へ伸びる部分、細い突起などで形がゆるみ、表面の線が乱れて見えることがあります。
一方で、冷却を強くしすぎると、素材によっては層の定着に影響する場合もあるため、最大にすればよいとは限りません。
素材の推奨設定を出発点にして、角の形と表面の均一さを見ながら調整すると安心です。
特に小さな部品では、一層を造形する時間が短く、次の層が重なるまでに十分冷えないことがあります。
その場合は、冷却の風量だけでなく、各層に必要な時間を確保する設定も確認すると、表面が落ち着きやすくなります。
速度、温度、押し出し量、冷却を一項目ずつ比べながら整えることで、積層痕そのものは残っていても、乱れの少ない整った表面を目指しやすくなります。
周期的な横縞にはZ軸と材料供給まわりの点検が役立つ
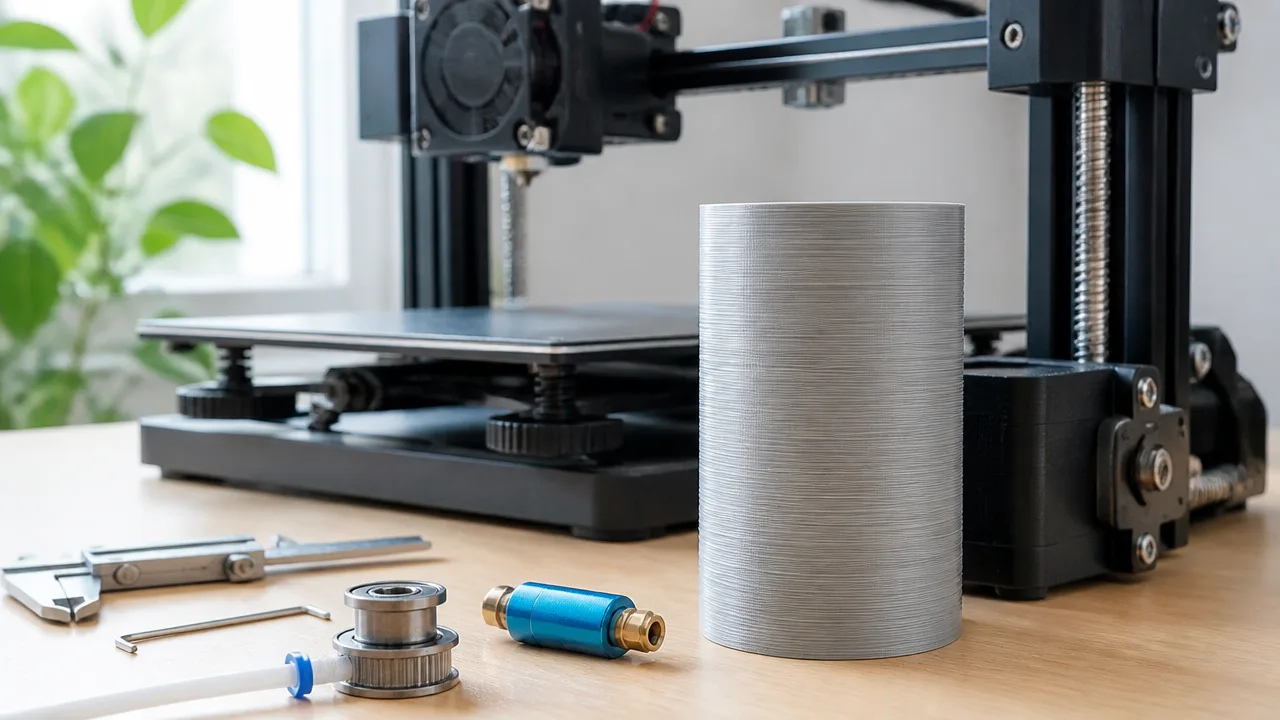
一定の間隔で横縞が繰り返し現れる場合は、造形設定だけでなく、本体の上下動を支えるZ軸やフィラメントの供給経路に原因がないか確認することが大切です。
縞の間隔が毎回ほぼ同じなら、リードスクリューの回転、フレームのゆるみ、送り出しの不安定さなど、繰り返し起こる要因を順番に点検すると見つけやすくなります。
確認するときは、いきなり複数の部品を調整せず、汚れ・固定状態・動きの滑らかさを一つずつ見ていくのがおすすめです。
リードスクリューの汚れや潤滑状態を確認する
Z軸のリードスクリューは、造形台やノズルを少しずつ上下させる重要なねじ棒で、表面にほこりや古い潤滑剤が付着すると動きが均一でなくなることがあります。
上下動がわずかに引っかかると、特定の高さで材料の重なり方が変わり、横縞のように見える場合があります。
まずは電源を切り、各部が十分に冷めていることを確認してから、リードスクリューに付いたほこりや材料くずを柔らかい布などで丁寧に取り除きます。
汚れを落とした後は、お使いの機種の案内に従って適した潤滑剤を少量だけ使うと、動きが滑らかになることがあります。
潤滑剤を多く付けすぎると、かえってほこりを集めやすくなるため注意が必要です。
| 確認する部分 | 見たい状態 | 気になる状態 |
|---|---|---|
| リードスクリュー表面 | 汚れが少なく、ねじ山が見えている | ほこり、材料くず、固まった油分がある |
| Z軸の動き | ゆっくり動かしても引っかかりにくい | 特定の位置で重くなる、振動する |
| ナットや取付部 | 大きな遊びがなく固定されている | ぐらつきや目立つ傾きがある |
フレームやベルト、造形台の固定状態を見直す
本体のフレームや造形台にわずかなぐらつきがあると、ノズルと造形物の位置関係が造形中に変わり、表面に規則的な模様が出ることがあります。
特に、造形台を支えるローラーやガイド、フレームの固定ねじは、長く使ううちに状態が変わることがあるため、定期的な確認が安心です。
ベルトを使う機種では、ゆるみすぎや強すぎも動きの乱れにつながる場合があるので、機種ごとの案内を参考に張り具合を見直します。
ただし、横縞の原因を探す段階では、むやみにねじを強く締め込むのではなく、明らかなぐらつきがないかを確認するところから始めましょう。
- フレームの固定ねじに緩みがないか確認する
- 造形台を軽く動かし、横方向や前後方向に大きく揺れないか見る
- ベルトに傷み、毛羽立ち、片寄りがないか確認する
- ケーブルやチューブが可動部に触れ、動きを妨げていないか確認する
ノズルの汚れとフィラメントの送りを確認する
ノズルの先端に材料が付着していたり、内部にわずかな詰まりがあったりすると、フィラメントの出方が一定にならず、横縞が目立つことがあります。
また、フィラメントを送る歯車に削れた材料くずがたまると、送りが滑ったり、かみ込みが弱くなったりする場合があります。
造形前後にノズルの外側を確認し、付着物があれば適切な方法で取り除くと、表面の状態を判断しやすくなります。
フィラメントの送り側では、スプールが引っかからず回転するか、チューブの途中で無理に曲がっていないかも見ておくとよいでしょう。
材料が安定して送られているかは、横縞だけでなく、表面の細かなムラを見分けるうえでも大切な確認ポイントです。
フィラメントを湿気の少ない環境で保管する
フィラメントは保管環境によって状態が変わることがあり、湿気を含むと造形中の材料の出方や表面の見え方に影響する場合があります。
表面の横縞とあわせて、細かな穴、ざらつき、通常と異なる音などが気になるときは、フィラメントの保管状態も確認してみてください。
使用しないフィラメントは、乾燥剤と一緒に密閉できる容器や袋へ入れ、湿気の少ない場所で保管すると管理しやすくなります。
材料を入れ替えたら症状が変わった場合は、本体の機構だけでなくフィラメントの状態も比較すると、原因を切り分けやすくなります。
点検後は小さな試作品を造形し、横縞の間隔や出る高さが変わったかを記録すると、次に確認する場所を絞り込みやすいですよ。
造形後は研磨と下地処理を組み合わせると積層痕を隠しやすい
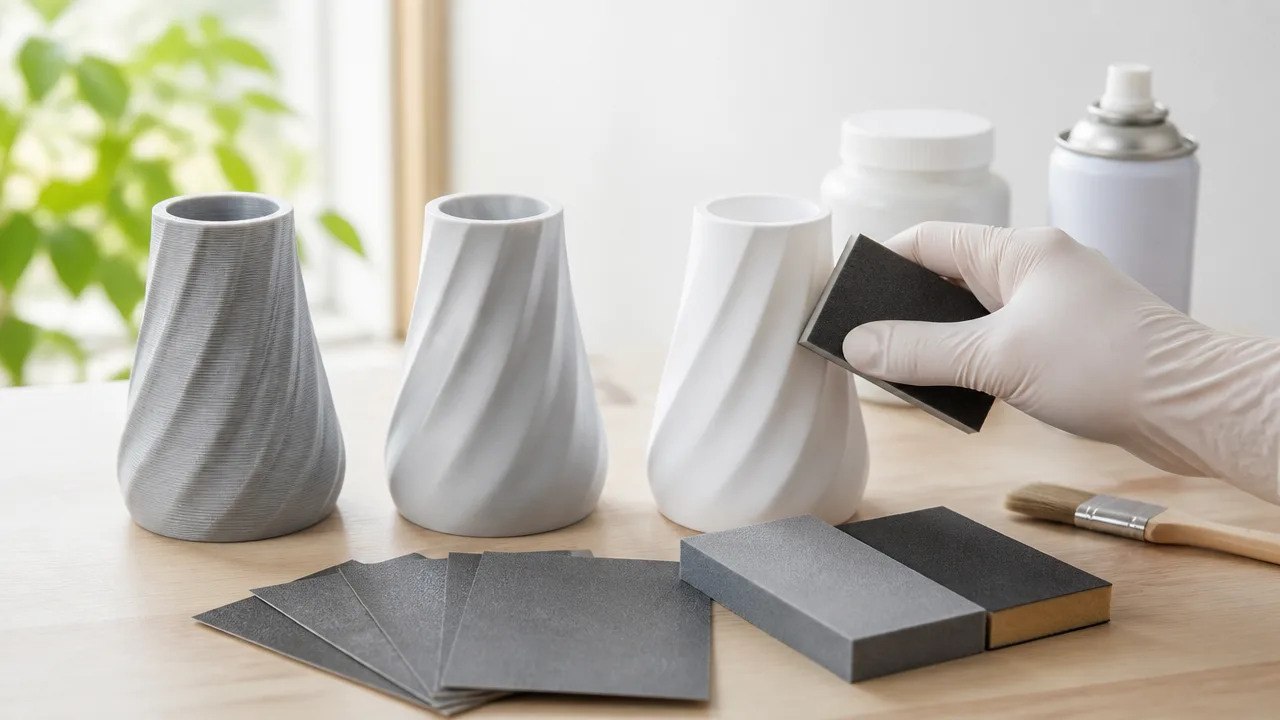
積層痕を目立ちにくくしたいときは、段差を削って整える研磨と、削りきれない凹みを補う下地処理を組み合わせるのが基本です。
最初から細かい紙やすりだけで磨くよりも、表面の状態に合わせて工程を分けると、無理なくなめらかな見た目を目指せます。
仕上げの途中では、削った粉をやわらかい布などで取り除き、光を斜めから当てて確認すると、残っている段差や傷を見つけやすいですよ。
耐水ペーパーは粗い番手から細かい番手へ段階的に使う
耐水ペーパーは、目立つ段差をならす粗めの番手から始め、少しずつ細かい番手へ進めると表面を整えやすくなります。
はじめから細かすぎる番手を使うと、積層痕の山を削るのに時間がかかり、同じ場所を磨き続けやすくなります。
反対に、粗い番手だけで終えると磨き傷が残りやすいため、番手を段階的に上げることが大切です。
| 工程 | 番手の目安 | 目的 |
|---|---|---|
| 段差をならす | 240〜400番程度 | 積層痕の山や目立つ凹凸を整える |
| 傷を細かくする | 600〜800番程度 | 粗い研磨で付いた傷を目立ちにくくする |
| 仕上げ前に整える | 1000番以上 | 表面をなめらかにし、次の処理をしやすくする |
耐水ペーパーは水を使いながら磨くと、削り粉が紙にたまりにくく、傷の状態を確認しながら進めやすくなります。
ただし、水分が内部に残りそうな形状では、作業後に十分乾かしてから次の工程へ進むと安心です。
角や細い部分は削れやすいため、指先だけで強く押さえず、当て木や平らな補助具を使うと形を保ちやすくなります。
深い段差はパテやサーフェイサーで埋めてから磨く
積層痕の谷が深い部分は、削るだけで平らにしようとすると周囲まで大きく削ることがあります。
そのような箇所は、パテやサーフェイサーで凹みを補ってから磨くほうが、形を崩しにくくなります。
パテは、目立つすき間や局所的な凹みを埋めたいときに使いやすい下地材です。
サーフェイサーは、表面全体にある細かな傷や浅い凹凸を確認しやすくする役割があります。
-
まず、粗めの耐水ペーパーで大きな山を軽くならします。
-
削り粉を取り除き、凹みが残る場所へ必要な量だけ下地材をのせます。
-
十分に乾いたことを確認してから、周囲との境目をやさしく磨きます。
-
表面を見ながら、必要に応じて下地処理と研磨を繰り返します。
一度に厚く埋めようとするより、薄く補って確認するほうが、表面のうねりを抑えやすいです。
目立たない場所で試してから全体へ進めると、作業後の見え方をつかみやすくなります。
コンパウンドは細かな傷を整えて光沢を出す仕上げに向く
コンパウンドは、研磨後に残るごく細かな傷を整え、光沢感を出したいときの仕上げに向いています。
積層痕そのものを大きく削る工程ではないため、耐水ペーパーや下地処理のあとに使うと役割を生かしやすくなります。
やわらかい布に少量を付け、力を入れすぎずに磨くと、表面の状態を見ながら進められます。
つやを出したい面ほど、前の工程で付いた傷が見えやすくなるため、細かい番手まで整えておくことがポイントです。
光沢を強く出す仕上げでは、積層痕や磨きムラも光の反射で見えやすくなるので、途中の確認を丁寧に行うとよいでしょう。
紙やすりだけでは深い積層痕が残る場合もある
紙やすりは便利ですが、深い積層痕を完全に消そうとして削りすぎると、角が丸くなったり、細かな模様が薄くなったりする場合があります。
とくに文字、細い溝、立体的なディテールがある面では、削る量を抑えながら作業することが大切です。
紙やすりだけで整えにくいと感じたら、無理に磨き続けず、下地材で凹みを補う方法へ切り替えると進めやすくなります。
-
段差の山が高い部分は、研磨で少しずつならします。
-
谷が深く残る部分は、下地材で補うことを検討します。
-
細かな傷が気になる段階では、より細かい番手やコンパウンドで整えます。
研磨と下地処理は、どちらか一方だけで完璧に仕上げようとしないことがコツです。
造形物の形を守りながら工程を使い分けると、積層痕を目立ちにくくしつつ、見た目を整えやすくなります。
素材に合った表面処理を選ぶと仕上げやすい
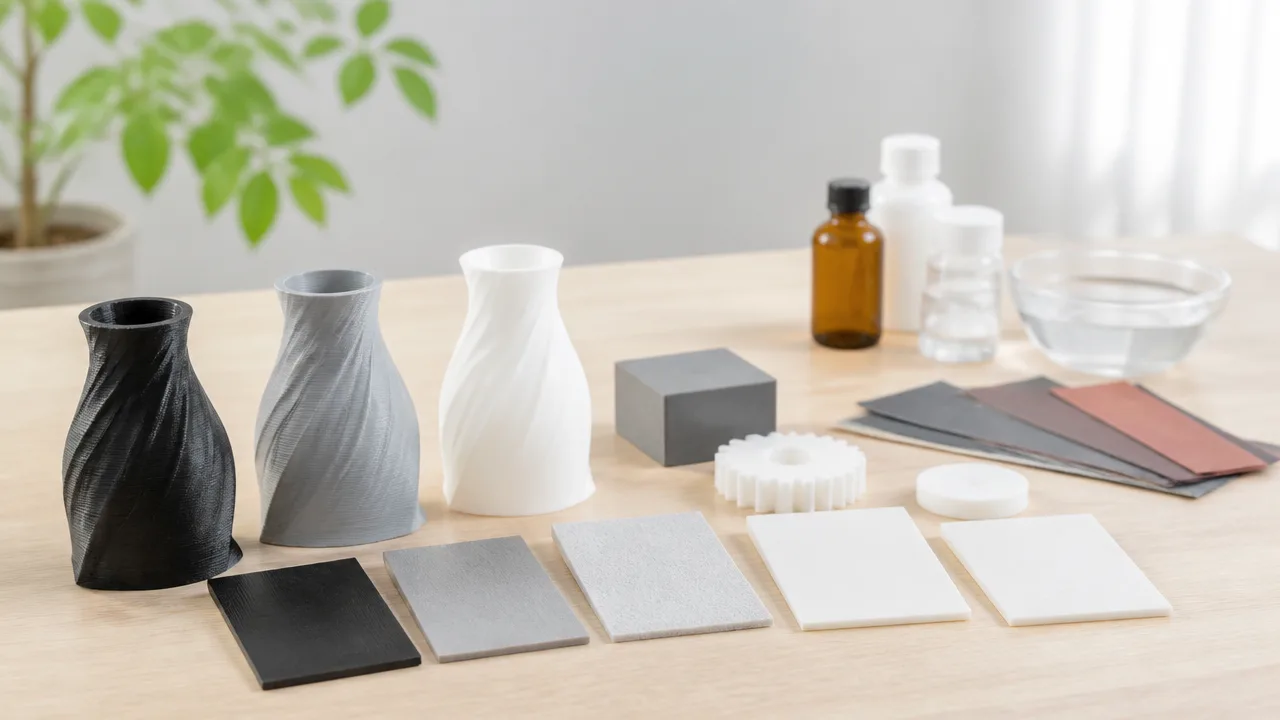
積層痕を目立ちにくくするには、造形に使った素材の性質に合う表面処理を選ぶことが大切です。
同じ研磨や塗装でも、素材によって削れ方や塗料のなじみ方が異なるため、無理のない方法を選ぶと仕上がりを整えやすくなります。
まずは目立たない場所や試し造形で確認してから進めると、大切な造形物への負担を抑えられます。
| 素材 | 取り入れやすい処理 | 注意したい点 |
|---|---|---|
| PLA | 研磨、下地塗装、塗装 | 熱で変形しやすいため摩擦熱を抑える |
| ABS | 研磨、下地塗装、素材対応の溶剤処理 | 溶剤の扱いと換気に注意する |
| PETG | 控えめな研磨、下地塗装、塗装 | 削りすぎや熱による表面の乱れを避ける |
| 光造形レジン | 研磨、下地塗装、薄いコーティング | 十分に硬化させてから作業する |
PLAは研磨と下地塗装を組み合わせやすい
PLAは家庭用の3Dプリンターでよく使われる素材で、研磨と下地塗装を組み合わせる方法を取り入れやすい素材です。
積層の段差を少し整えたあとに下地材を重ねると、細かな凹凸を見えにくくしながら塗装の土台を作りやすくなります。
ただし、PLAは摩擦熱の影響を受けやすいため、同じ場所を強く擦り続けないことがポイントです。
研磨中に表面が熱を持ってきたら、いったん手を止めると、形の崩れや表面の曇りを防ぎやすくなります。
- 目立つ段差だけを少しずつ整える
- 下地材を薄く重ねて凹凸を確認する
- 塗装前に粉や汚れをやさしく取り除く
PLAは塗装で色を変えたい作品や、つやを整えたい小物にも向いています。
一方で細い文字や鋭い角がある造形物では、下地材を厚く重ねすぎないようにすると、ディテールを残しやすくなります。
ABSは研磨に加えて素材対応の溶剤処理も選択肢になる
ABSは研磨や下地塗装に加えて、素材に対応した溶剤による表面処理を検討できる場合があります。
溶剤を使う方法は、表面をなじませて積層痕を見えにくくする目的で用いられますが、形状や細部への影響を見ながら慎重に判断することが必要です。
処理の加減によっては、角が甘く見えたり、小さな文字や模様が不明瞭になったりすることがあります。
そのため、細部を残したい作品では、研磨と下地塗装を中心に仕上げる方法のほうが扱いやすいこともあります。
溶剤処理を行う場合は、製品の説明を確認し、換気しやすい環境で火気を避け、保護具を使用することが大切です。
造形物へ直接試す前に、余った素材や試し造形で見た目の変化を確かめると安心です。
PETGは削りすぎを避けながら研磨と塗装で整える
PETGは粘りがあり丈夫な一方で、研磨時の熱や摩擦によって表面の状態が変わりやすいことがあります。
そのため、PETGの積層痕を整えるときは、一度に大きく削ろうとせず、軽い研磨と塗装を組み合わせる方法が向いています。
表面が削れにくいと感じても、力を強めるより、作業を区切って状態を確認しながら進めるほうがきれいに整えやすくなります。
塗装を行う前には、目立たない部分で塗料との相性を確認しておくと、はじきや密着のムラに気付きやすくなります。
- 研磨は力を入れすぎず短時間ずつ行う
- 熱を感じたら作業を中断して冷ます
- 塗装前に試し塗りで表面の状態を見る
透明感のあるPETGでは、表面処理によって見え方が変化しやすいため、透明な仕上がりを残したい場合は特に小さな範囲から試すとよいでしょう。
光造形レジンは研磨や薄いコーティングで表面を整える
光造形レジンは細かな形を表現しやすい反面、表面に残るサポート跡や細かな段差が気になることがあります。
研磨で大きな凹凸を整えたうえで、薄い下地材やコーティングを使うと、表面の均一感を出しやすくなります。
作業前には洗浄と二次硬化を十分に行い、表面が安定した状態になっていることを確認しましょう。
硬化が不十分な状態で研磨や塗装を始めると、表面の状態を判断しにくくなる場合があります。
細かな造形では、厚いコーティングを一度に付けるよりも、薄く塗って乾燥後に確認するほうが、模様やエッジを残しやすくなります。
透明レジンや半透明レジンは、研磨傷や塗膜のムラが光で見えやすいため、目指す質感に合わせて処理範囲を決めることが大切です。
造形時間を延ばしすぎないコツは、見える部分だけ品質を高めること
造形時間を抑えながら見た目を整えるには、全体を最高品質にするのではなく、目に入りやすい面へ設定を集中させることが大切です。
モデルの向き、外周の設定、曲面だけの積層ピッチを順番に見直すと、必要以上に待ち時間を増やさずに仕上がりを調整しやすくなります。
「どの面を見せたいか」を先に決めると、細かく造形すべき部分と、標準的な品質でよい部分を分けやすくなります。
| 優先したい場所 | 考え方 | 時間を抑えるポイント |
|---|---|---|
| 正面・上面など目立つ面 | 外周や曲面の見え方を優先する | 必要な面だけ細かい設定にする |
| 底面・内側・隠れる面 | 外観への影響が少ない | 標準設定のまま造形する |
| 小さな曲面や文字まわり | 段差が視認されやすい | 部分的な細分化を検討する |
モデルの向きを先に見直して追加作業を減らす
造形を始める前にモデルの向きを決めておくと、完成後に気になる面へ手作業を重ねる場面を減らしやすくなります。
たとえば、正面として飾る面を上側や見えにくい方向へ逃がすのではなく、最初から見栄えを優先したい位置に配置することで、限られた設定変更を有効に使えます。
ただし、見た目だけで向きを決めると、安定性や支え材の必要量が変わることもあるため、造形前のプレビューで全体のバランスを確認しましょう。
-
完成後に正面になる面を確認する
-
机に置いたときに目に入りやすい角度を想定する
-
内側や底面など、見えにくい場所に標準品質の部分を集める
-
造形プレビューで所要時間と材料使用量を比べる
同じモデルでも向きによって仕上げに必要な時間は変わるため、設定を細かくする前に配置を見直すほうが効率的な場合があります。
外周速度と外壁数を優先して調整する
短時間で外観を整えたいときは、全体の動きを遅くするよりも、見える表面を作る外周だけを丁寧に扱うほうが調整しやすいです。
外周速度を控えめにし、必要に応じて外壁数を増やすと、表面の印象と輪郭の安定感を両立しやすくなります。
一方で、内部まで同じように時間をかける設定にすると、外観への変化が小さいわりに造形時間が長くなることがあります。
| 調整項目 | 見た目への関わり | 時間との付き合い方 |
|---|---|---|
| 外周速度 | 外側の線のそろい方に関わる | 外周だけを対象にすると影響を限定しやすい |
| 外壁数 | 輪郭や表面の下地の安定感に関わる | 必要以上に増やさず、用途に合わせて決める |
| 内部の充填 | 主に内部構造を支える | 外観目的だけで増やしすぎない |
設定を一度に大きく変えず、外周に関わる項目から試すと、造形時間が増えた理由を把握しやすくなります。
小さな試作品で外観と所要時間を比較してから本番へ進むと、待ち時間に対する納得感も得やすいでしょう。
可変積層ピッチで曲面だけ細かく造形する
曲面や傾斜面が多いモデルでは、可変積層ピッチを使い、形状の変化が大きい部分だけ細かくする方法が向いています。
平らな面や見えにくい部分まで細かくそろえる必要はないため、曲面の見え方が気になる場所へ時間を配分する考え方が有効です。
可変積層ピッチに対応した造形用ソフトでは、モデルの形状に応じて層の細かさを自動または手動で変えられる場合があります。
-
完成後に目立つ曲面や斜面を確認する
-
その部分に細かい積層ピッチが使われるようプレビューを見る
-
平面や隠れる部分は標準的な積層ピッチに保つ
-
見た目と予想造形時間の差を確認して保存する
設定の効果はモデルの大きさや曲面の角度によって異なるため、まずは小さな部品や一部だけを出力して確認すると安心です。
短時間で仕上げるなら研磨とサーフェイサーを組み合わせる
造形時間を大きく増やせない場合は、出力時にすべてを整えようとせず、造形後の研磨とサーフェイサーを組み合わせる選択肢もあります。
特に塗装を前提にした模型やケース類では、標準的な造形時間で出力してから表面を整えるほうが、細かい積層ピッチで長時間造形するより効率的なことがあります。
研磨は大きな凹凸が気になる場所に絞り、サーフェイサーで表面の細かな見え方を確認しながら進めると、作業範囲を広げすぎにくくなります。
ただし、細い文字、鋭い角、組み合わせ部分まで処理すると形状が変わる場合があるため、目立つ広い面を優先するとよいでしょう。
造形設定と後処理のどちらに時間を使うかは、完成品を飾る距離や用途によって変わります。
まずは見える面の優先順位を決め、造形中の時間と完成後の作業時間を合計して考えると、自分に合った仕上げ方を選びやすくなります。
まとめ
この記事のポイントをまとめます。
- 3Dプリンターの積層痕は、薄い層を重ねて造形する仕組みから生まれる自然な特徴です。
- 均一な細い線は通常の積層痕ですが、乱れや周期的な縞は設定や本体を確認する目安になります。
- 積層ピッチを細かくすると段差は目立ちにくくなりますが、造形時間は長くなります。
- 見せたい面を意識して造形方向を選ぶと、積層痕を目立ちにくくしやすいです。
- 温度・速度・押し出し量・冷却を少しずつ調整すると、表面の乱れを抑えやすくなります。
- 一定間隔の横縞が出る場合は、Z軸やフィラメントの供給経路も確認します。
- 造形後は研磨と下地処理を組み合わせると、積層痕をより目立ちにくくできます。
- 素材に合った処理を選び、見える部分に品質を集中させると効率よく仕上げられます。
積層痕は、3Dプリンターで立体を作るうえで現れやすい表面の特徴なので、まずは均一に出ているかを落ち着いて見てみてください。
気になる場合も、積層ピッチ、造形方向、温度や速度などを一度に変えず、ひとつずつ試すと原因と改善方法をつかみやすくなります。
小さな試し造形で設定を比べれば、大切な作品を無駄にせず、自分の機種や素材に合う条件を見つけやすいですよ。
見せたい面と使い方を決めて、必要なところだけ丁寧に整えながら、納得できる仕上がりを目指してみてください。